





كيف تعمل صوامع تخزين المواد السائبة على تحسين التحكم في التغذية في خطوط المعالجة
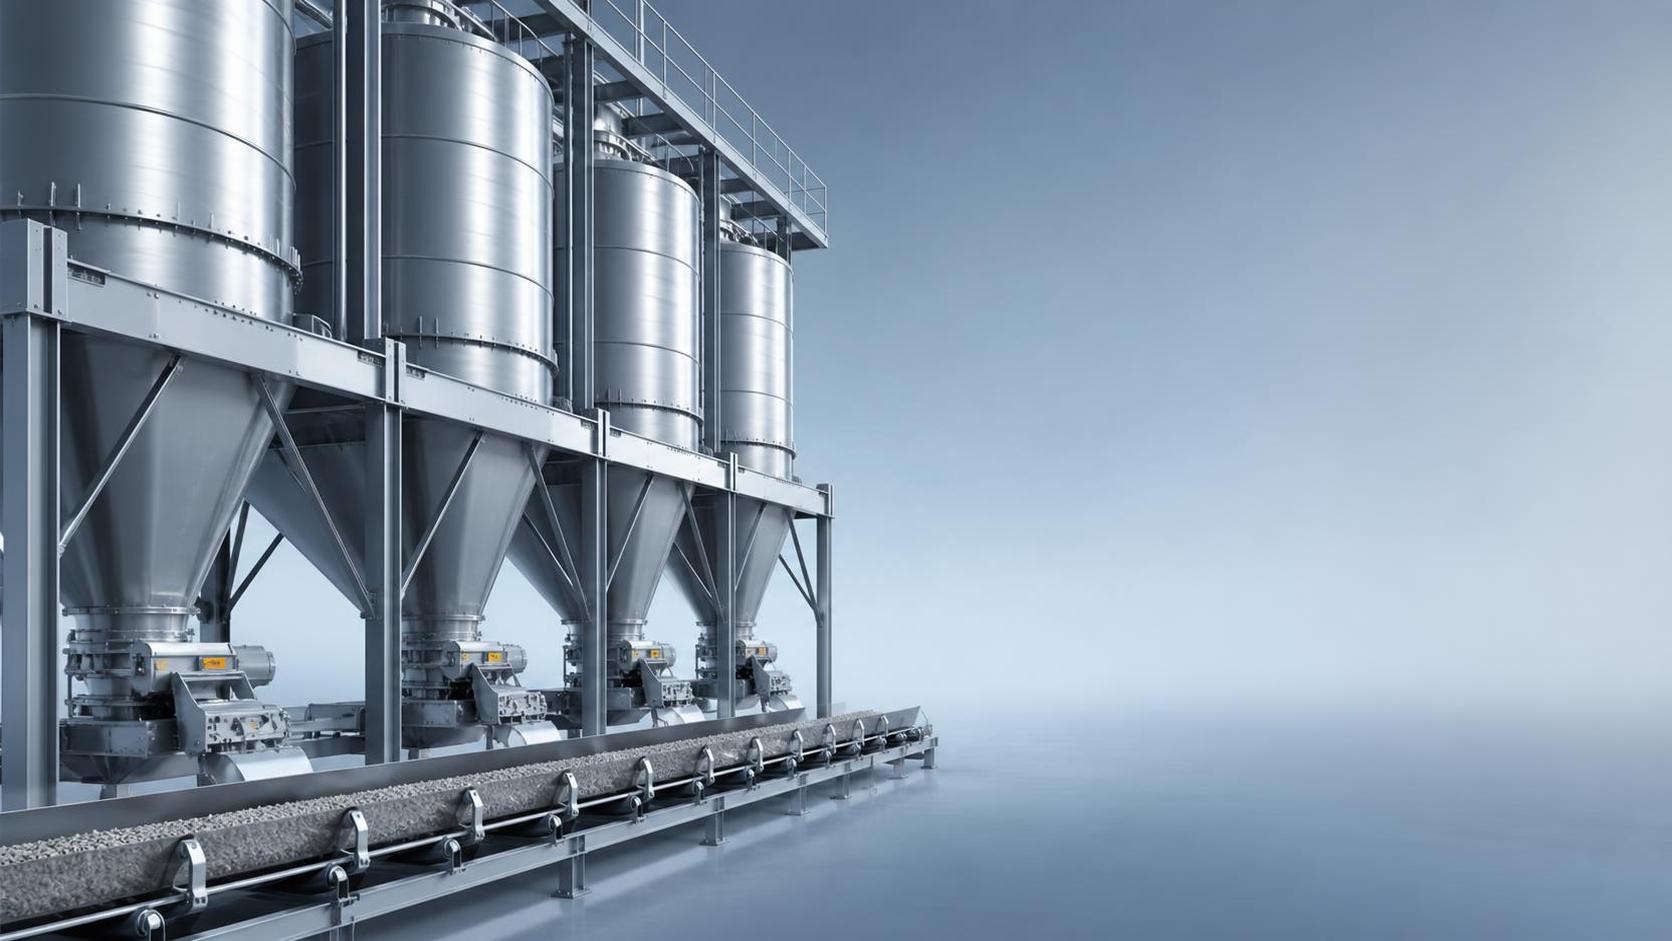
في خطوط المعالجة الحديثة، تؤدي صوامع تخزين المواد السائبة دورًا حيويًا في الحفاظ على معدلات تغذية مستقرة، وتقليل هدر المواد، وتحسين الكفاءة التشغيلية overall. وبالنسبة إلى المشغلين ومستخدمي المصانع، فإن اختيار نظام الصوامع المناسب يعني تحكمًا أفضل في التدفق، ومناولة أكثر أمانًا، وعددًا أقل من انقطاعات الإنتاج. يستعرض هذا المقال كيفية مساهمة الصوامع الفولاذية المصممة جيدًا في تحسين إدارة التغذية عبر مختلف التطبيقات الصناعية.
في العديد من مواقع الإنتاج، يُنظر إلى عدم استقرار التغذية على أنه مشكلة في آلة الجرعات أو الناقل أو لوحة التحكم. لكن عمليًا، غالبًا ما تبدأ المشكلة في وقت أبكر بكثير—داخل نظام التخزين. فعندما تخرج المواد من الصومعة بشكل غير منتظم، تصبح كل خطوة لاحقة أكثر صعوبة في تحقيق الاستقرار. ويلاحظ المشغلون الأعراض في صورة تدفق متقطع، أو تشكل جسور، أو تكوّن أنفاق داخل المادة، أو تحميل زائد على وحدة التغذية، أو انبعاث الغبار، أو عدم دقة الخلط، أو الحاجة المتكررة إلى التدخل اليدوي. ولا يكون السبب الجذري دائمًا عطلًا في المعدات؛ ففي كثير من الأحيان يكون سلوك تفريغ المواد غير الملائم، مقترنًا بتصميم غير مناسب للصومعة.
ولهذا السبب، لا ينبغي النظر إلى صوامع تخزين المواد السائبة على أنها مجرد أصول تخزين ثابتة. ففي خطوط المعالجة العاملة، تشكل الصوامع جزءًا من نظام التحكم في التغذية. إذ يؤثر شكلها الهندسي، وتصميم مخرجها، وتشطيب جدرانها، وترتيب التهوية، وقياس المستوى، وتكاملها مع معدات التفريغ، في ما إذا كانت المادة ستدخل إلى العملية بمعدل يمكن التنبؤ به أو ستصبح مصدرًا دائمًا للاضطراب.
يبدأ التحكم في التغذية من سلوك التدفق، وليس من سعة التخزين وحدها
عادةً ما يُطرح على المشغلين سؤال أساسي واحد أثناء مشروعات التوسعة أو التحديث: «ما مقدار التخزين الذي نحتاج إليه؟» السعة مهمة، لكنها نادرًا ما تكون السؤال التشغيلي الأهم. والسؤال الأفضل هو: «كيف ستنتقل هذه المادة المحددة من التخزين إلى العملية في ظل ظروف المصنع الفعلية؟»
تتصرف المواد الصلبة السائبة بطرق مختلفة جدًا. فالحبوب، والأسمنت، والرماد المتطاير، والمساحيق المعدنية، والكريات، والأسمدة، والمواد الوسيطة الكيميائية، تستجيب للرطوبة وتوزيع أحجام الجسيمات والدمك ودرجة الحرارة وزمن المكوث بطرق مختلفة. وقد تعمل الصومعة بكفاءة مع المواد الحبيبية سهلة التدفق، لكنها تؤدي أداءً ضعيفًا مع المساحيق المتماسكة. وإذا شكلت المادة أقواسًا عند المخرج أو انفصلت مكوناتها أثناء التعبئة، فإن التحكم في معدل التغذية downstream يصبح غير موثوق، بغض النظر عن مدى تطور معدات الجرعات.
وبالنسبة إلى مستخدمي الخطوط، يترتب على ذلك أثر عملي مهم: تبدأ التغذية المستقرة بمواءمة تصميم الصومعة مع خصائص المادة. ويشمل ذلك زاوية القادوس، وحجم المخرج، وحالة السطح الداخلي، وطريقة الاستخراج المختارة. وعندما تكون هذه العناصر غير مناسبة، يضطر المشغلون إلى التعويض من خلال الاهتزاز أو الطرق أو إزالة الانسدادات يدويًا بشكل مؤقت أو تعديل سرعة وحدة التغذية، وهي إجراءات تعالج الأعراض فقط.
كيف يؤثر تصميم الصومعة في الاتساق على الخط
يحسن تصميم الصومعة الجيد التحكم في التغذية من خلال تقليل الفجوة بين «معدل التفريغ المستهدف» و«السلوك الفعلي للمادة». وتؤثر عدة خصائص تصميمية تأثيرًا مباشرًا في هذه النتيجة.
التدفق الكتلي مقابل التدفق القمعي. في التدفق الكتلي، تتحرك جميع المواد المخزنة عند بدء التفريغ، مما يساعد على تقليل المناطق الميتة ويدعم السحب الأكثر انتظامًا. أما في التدفق القمعي، فتتحرك قناة مركزية فقط بينما تبقى المواد الساكنة بالقرب من الجدران. وقد يكون التدفق القمعي مقبولًا في بعض التطبيقات، لكنه يزيد في العديد من خطوط المعالجة من مخاطر الانفصال والتكتل والتفريغ غير المنتظم. وبالنسبة إلى العمليات التي تحتاج إلى تركيب وتدفق متسقين، فإن هذا الفرق ليس بسيطًا، بل يؤثر مباشرة في استقرار الخط.
تصميم المخرج وواجهة وحدة التغذية. نادرًا ما يتحدد التحكم في التغذية بواسطة الصومعة وحدها. فواجهة الربط بين مخرج الصومعة ووحدة التغذية غالبًا ما تكون النقطة التي تنجح عندها التصميمات الجيدة أو تفشل. وإذا لم يوفر المخرج تحميلًا منتظمًا للمادة على كامل عرض وحدة التغذية، فقد تعمل الوحدة بسرعة ثابتة بينما يستمر معدل التفريغ الفعلي للمادة في التذبذب. ويُعد ذلك مصدرًا شائعًا لأخطاء الجرعات في المساحيق والمواد المخلوطة.
احتكاك الجدران ومقاومة التراكم. تؤثر حالة الجدار الداخلي في ما إذا كانت المادة ستنزلق بسلاسة أو ستتراكم على شكل بقع. وفي الصناعات التي تتعامل مع المواد اللزجة أو الدقيقة، يؤدي التراكم إلى تغيير مسارات التدفق بمرور الوقت. ولا تقتصر النتيجة على انخفاض كفاءة التخزين، بل تشمل أيضًا ضعف التحكم في العملية وعدم القدرة على التنبؤ بفترات الصيانة.
التهوية والتمرير الهوائي وإدارة الغبار. في حالة المساحيق، يمكن لحركة الهواء أن تؤثر بصورة كبيرة في التفريغ. فقد تؤدي التهوية غير المناسبة إلى اختلال الضغط، في حين يمكن للتمرير الهوائي المُعد بشكل سيئ أن يساعد على التفريغ أو يسبب في المقابل تدفقًا اندفاعيًا وغير منتظم. ويحتاج المشغلون إلى ضبط هذه الأنظمة وفقًا للمادة المحددة، بدلًا من تركيبها كملحقات عامة.
أين يلمس المشغلون الفرق في الإنتاج اليومي
من غرفة التحكم، قد تبدو الصومعة غير نشطة. لكن تأثيرها على أرضية المصنع واضح في كل مكان. وعادةً ما يحسن تفريغ الصومعة المستقر التشغيل بأربع طرق عملية.
تحميل أكثر قابلية للتنبؤ لوحدة التغذية. تعمل المغذيات اللولبية، والصمامات الدوارة، والمغذيات الحزامية، ونقاط النقل الهوائي بصورة أفضل عندما تكون ظروف الدخول مستقرة. ويقلل ذلك من ارتفاعات التيار، والتآكل غير المتساوي، ودورات التشغيل القصيرة المتكررة.
تباين أقل في العملية. في تطبيقات الخلط أو الطحن أو الاحتراق أو المزج، يمكن أن تؤدي التغذية غير المتسقة إلى تغيير زمن المكوث وتركيب المنتج وكفاءة الطاقة. ولا تكون التكلفة دائمًا في صورة توقف فوري؛ إذ تظهر غالبًا على شكل انخفاض في المردود، أو مواد خارج المواصفات، أو ارتفاع معدلات إعادة التشغيل.
تدخل أقل من المشغلين. تعتمد المواقع التي تعاني من سلوك تفريغ ضعيف غالبًا على المشغلين ذوي الخبرة «للشعور» بأن المادة لا تتحرك بصورة صحيحة. وقد يغيرون الإعدادات باستمرار أو يساعدون التفريغ يدويًا. وهذه الخبرة مهمة، لكن العملية التي تعتمد بدرجة كبيرة على التصحيح اليدوي يصعب توسيعها وتصبح أكثر عرضة للمشكلات أثناء تغيير الورديات.
مناولة أنظف وأكثر أمانًا. قد يؤدي التفريغ الاندفاعي وإزالة الانسدادات المتكررة إلى زيادة التعرض للغبار وخلق سلوكيات وصول غير آمنة حول القواديس والمخارج. وفي القطاعات التي ينتشر فيها الغبار، مثل الأسمنت والحبوب وبعض العمليات الكيميائية، لا تُعد هذه المسألة مجرد قضية نظافة. فقد تؤثر في سلامة العاملين والامتثال للمتطلبات التنظيمية. وينبغي دائمًا التحقق من المعايير المعمول بها والمتطلبات المحلية وفقًا لموقع المنشأة وملف مخاطر المادة.
لماذا غالبًا ما يُستهان بتباين خصائص المواد
من أكثر الأخطاء شيوعًا عند اختيار الصومعة افتراض استقرار المادة لمجرد ثبات اسم المنتج. ففي العمليات الفعلية، قد تتصرف المادة نفسها بشكل مختلف من دفعة إلى أخرى أو من موسم إلى آخر. فقد يرتفع محتوى الرطوبة، أو يتغير حجم الجسيمات بعد إجراء تعديلات على الطحن، أو تؤثر درجة الحرارة في قابلية التكتل، أو تتم إضافة أجزاء معاد تدويرها. وقد يعمل الخط بسلاسة في الطقس الجاف، ثم يصبح تشغيله صعبًا في الظروف الرطبة.
ولهذا ينبغي للمشغلين توخي الحذر عند تقييم أنظمة التخزين استنادًا فقط إلى النوع الاسمي للمادة. فالسؤال الحقيقي هو ما إذا كانت الصومعة قادرة على التعامل مع أسوأ حالة تدفق يمكن توقعها، وليس أفضل حالة فقط. فإذا كان التصميم يعمل عندما تكون المادة مثالية فحسب، فسيتحمل المشغلون المخاطر التشغيلية في النهاية.
ويكتسب ذلك أهمية خاصة في التركيبات الأكبر حجمًا، لأن طول زمن المكوث قد يزيد من قابلية الدمك وتشكل الجسور. فعلى سبيل المثال، تحتاج المصانع التي تدرس خيارات السعة الأعلى مثلصوامع بسعة 3000-6000 طنعادةً إلى التفكير فيما يتجاوز حجم التخزين، وتقييم موثوقية التفريغ خلال فترات الاحتفاظ الممتدة، لا سيما بالنسبة إلى المساحيق أو المواد الحساسة للرطوبة.
اختلافات التطبيقات بين الصناعات الرئيسية
يتغير دور صوامع تخزين المواد السائبة في التحكم بالتغذية من صناعة إلى أخرى، حتى عندما يبدو المبدأ الميكانيكي متشابهًا.
معالجة الحبوب. يؤثر اتساق التغذية في استقرار التنظيف والطحن والخلط والتعبئة. وقد يؤدي الانفصال أثناء التعبئة إلى تكوين تركيبة غير متجانسة، بينما يمكن أن يؤثر التفريغ الضعيف في دقة القياس downstream. كما تصبح النظافة وإدارة البقايا مهمتين عند تبديل المنتجات.
مواد البناء. في أنظمة مساحيق الأسمنت والجير والرماد المتطاير والمواد المماثلة، يتمثل التحدي غالبًا في الحفاظ على تفريغ مستمر دون تدفق اندفاعي أو تشكل أقواس. وهنا يؤثر تصميم الصومعة ليس فقط في كفاءة التخزين، بل أيضًا في استقرار تغذية الفرن وأداء الخلط والتحكم في الغبار.
توليد الطاقة. تعتمد أنظمة مناولة الوقود أو المواد المضافة على تفريغ موثوق للتخزين من أجل دعم الاحتراق المستقر أو أداء المعالجة. وحتى الانقطاعات الصغيرة في التدفق يمكن أن تسبب اختلالًا في العملية إذا كانت سعة التخزين المؤقت للأنظمة اللاحقة محدودة.
المعالجة الكيميائية. قد تكون حساسية المواد أعلى، كما يمكن أن يؤثر التدفق غير المتسق في نسب التفاعل أو دقة الدفعات أو مخاطر التلوث. وفي بعض الحالات، يكون سلوك الداخل أولًا يخرج أولًا مهمًا بقدر أهمية معدل التفريغ الخام.
وتهم هذه الاختلافات لأن المشغلين غالبًا ما يرثون معدات صُممت وفق أهداف السعة بدلًا من سلوك العملية. فقد تكون الصومعة سليمة من الناحية الهيكلية، لكنها تظل ضعيفة تشغيليًا إذا لم تدعم ملف التغذية المطلوب للخط.
علامات تدل على أن الصومعة تحد من التحكم في التغذية
لا تعني كل مشكلة تفريغ أن الصومعة هي السبب، لكن عدة أعراض متكررة تبرر عادةً إجراء فحص أدق:
- تبقى سرعة وحدة التغذية ثابتة، لكن مدخل العملية الفعلي يتغير؛
- تكرار تشكل الجسور أو الأنفاق داخل المادة أو عدم انتظام دورات إعادة التعبئة؛
- تغير جودة المادة بين بداية التفريغ ونهايته؛
- الحاجة المفرطة إلى الاهتزاز أو الإزالة اليدوية للانسدادات؛
- انبعاثات غبار مفاجئة أثناء التفريغ؛
- تآكل مرتفع في نقاط نقل محددة بسبب التدفق الاندفاعي؛
- قراءات مستوى لا تتطابق مع حركة المواد القابلة للاستخدام فعليًا.
وليست هذه مجرد مضايقات صيانة، بل مؤشرات على عدم توافق التخزين والتحكم في العملية بالشكل الصحيح.
ما الذي يجب التحقق منه قبل تحديث نظام الصوامع أو تحديد مواصفاته
بالنسبة إلى مستخدمي المصانع والمشغلين المشاركين في الاختيار، ينبغي أن يشمل التقييم المفيد أكثر من الأبعاد والحمولة بالطن. ومن المفيد إعطاء الأولوية لعدة فحوصات عملية.
افهم المادة كما تتم مناولتها، وليس كما توصف على الورق. استخدم بيانات التشغيل الفعلية حيثما أمكن، مثل نطاق الرطوبة، وتغير الكثافة الظاهرية، ومحتوى الدقائق، وقابلية التكتل، وزمن المكوث المتوقع.
راجع مسار التفريغ كاملًا. يعتمد التحكم في التغذية على الصومعة والمخرج ووحدة التغذية والصمام ونظام الهواء والأجهزة واستجابة العملية اللاحقة. وغالبًا ما يؤدي تحسين جزء واحد مع تجاهل الواجهة إلى تحقيق مكاسب محدودة فقط.
ضع التنظيف والوصول لأغراض الصيانة في الاعتبار. قد يؤدي التصميم الذي يحقق تدفقًا جيدًا من الناحية النظرية، لكنه يصعب فحصه أو تنظيفه أو صيانته، إلى عبء تشغيلي طويل الأمد.
تحقق من جودة الأجهزة. تُعد موثوقية استشعار المستوى ومراقبة التفريغ مهمة عندما يحتاج المشغلون إلى منع التشغيل الفارغ أو الملء الزائد أو توقيتات إعادة التعبئة غير المستقرة. وينبغي أن يتناسب اختيار الأجهزة مع الغبار والمادة وبيئة العملية.
خطط للظروف غير الطبيعية. يمكن لانقطاع الطاقة وفترات التوقف الطويلة وتغيرات الرطوبة والحمولات الجزئية أن تغير سلوك التفريغ. وتُقاس الأنظمة الجيدة بمدى أدائها عندما تكون الظروف أقل من مثالية.
القيمة العملية للصوامع الفولاذية في تطبيقات التغذية المتحكم بها
لا تزال الصوامع الفولاذية مستخدمة على نطاق واسع لأنها يمكن أن تُصمم لمجموعة كبيرة من السعات والصناعات، مع توفير تركيب فعال نسبيًا وقدرة على التكيف الهيكلي. وفي المشروعات التي يحتاج فيها المستخدمون إلى كل من التخزين السائب وتكامل العملية، يمكن للأنظمة الفولاذية دعم ترتيبات مخارج مخصصة، وتكامل الملحقات، والتوسعة المرحلية.
وتفيد هذه المرونة عندما يوسع المصنع إنتاجه أو يعيد تنظيم تدفق المواد. فقد تبدأ المنشأة باحتياجات تخزين أساسية، ثم تحتاج لاحقًا إلى تحكم أكثر دقة في التغذية، أو تحسين مناولة الغبار، أو توافق أكبر مع الأتمتة. وفي مثل هذه الحالات، ينبغي التعامل مع التخزين باعتباره جزءًا من بنية الخط، وليس مجرد هيكل مدني منفصل.
وبالنسبة إلى المشروعات الصناعية الأكبر، غالبًا ما يجري تقييم الأنظمة ضمن نطاقصوامع بسعة 3000-6000 طنليس للتخزين المؤقت فحسب، بل أيضًا من حيث دعمها للإنتاج المستمر، وتقليل الانقطاعات المرتبطة بإعادة التعبئة، والحفاظ على جودة التفريغ خلال الدورات الطويلة.
مفاهيم خاطئة شائعة تؤدي إلى مشكلات يمكن تجنبها
تؤدي بعض الافتراضات المتكررة إلى نتائج ضعيفة في المصانع الفعلية.
أحدها الاعتقاد بأنه إذا أمكن تخزين المادة، فمن الممكن أيضًا تفريغها باستمرار وبانتظام. فالتخزين والتفريغ المتحكم به مرتبطان، لكنهما ليسا المشكلة الهندسية نفسها.
وافتراض آخر هو إمكانية حل أي مشكلة في التدفق بإضافة أجهزة اهتزاز أو زيادة قدرة وحدة التغذية. وقد تساعد هذه الإجراءات في حالات محددة، لكنها عندما تكون الهندسة الأساسية غير صحيحة تتحول غالبًا إلى حلول مؤقتة دائمة بدلًا من كونها حلولًا حقيقية.
أما الافتراض الثالث فهو التركيز فقط على معدل الإنتاج الأقصى. فكثير من الخطوط تتعطل ليس أثناء الإنتاج بأقصى قدرة، بل أثناء التشغيل الجزئي أو بدء التشغيل أو الإيقاف أو بعد فترات الاحتفاظ الطويلة. وعادةً ما يعرف المشغلون ذلك من خلال خبرتهم، لكن قرارات الشراء قد تظل تُتخذ مع اعتبار السعة المقدرة المعيارَ المهيمن.
كيف يبدو التحكم الأفضل في التغذية عمليًا
في النظام المتوافق جيدًا، لا يحتاج المشغلون إلى «مقاومة» الصومعة. إذ تخرج المادة من التخزين بطريقة يمكن التنبؤ بها. ويكون تحميل وحدة التغذية منتظمًا بما يكفي للحفاظ على أهمية إعدادات التحكم. وتصبح حوادث الانسداد نادرة بدلًا من أن تكون روتينية. ويصبح التنظيف قابلًا للإدارة. وتتوافق قراءات المخزون بدرجة أكبر مع كمية المواد القابلة للاستخدام. كما تواجه المعدات اللاحقة اضطرابات أقل، وتصبح المحافظة على جودة العملية عبر الورديات أسهل.
وهذا لا يعني اختفاء كل المشكلات. فمناولة المواد الصلبة السائبة تتضمن دائمًا قدرًا من التباين. والتحسن الحقيقي هو إبقاء هذا التباين ضمن نطاق يمكن التحكم فيه، بدلًا من انتقاله باستمرار إلى أداء الإنتاج.
وبالنسبة إلى المصانع التي تسعى إلى تحسين الإنتاجية أو تقليل الهدر أو تحقيق استقرار في جودة المنتج، غالبًا ما تكون صوامع تخزين المواد السائبة أهم مما تبدو عليه للوهلة الأولى. فهي ليست مجرد حاويات بين التسليم والإنتاج. ففي العديد من خطوط المعالجة، تُعد إحدى نقاط التحكم الرئيسية التي تحدد ما إذا كانت المادة ستدخل العملية بسلاسة أو ستسبب عدم استقرار متكررًا. وبالنسبة إلى المشغلين، فإن إدراك هذه الصلة غالبًا ما يكون الخطوة الأولى نحو حل مشكلات التغذية التي أُلقي لومها على المعدات الخطأ لفترة طويلة.
المنشورات ذات الصلة
- ▶ كيف يتعامل صومعة المواد السائبة الجافة مع التعبئة الهوائية والتفريغ بالجاذبية
- ▶ ما هي صومعة المواد الجافة السائبة، ومتى يحتاج إليها المصنع؟
- ▶ هل يمكن دمج صوامع تخزين المواد السائبة الجافة في أنظمة الخلط الحالية التي يتم التحكم بها عبر PLC؟
- ▶ هل تفي صوامع المواد السائبة الجافة المصممة وفقًا لمعيار API 650 بمتطلبات القسم الثامن من ASME؟
- ▶ هل يُعد تخزين المواد الصلبة السائبة في صوامع من الفولاذ المقاوم للصدأ خيارًا عمليًا لموزعي المواد الكيميائية الزراعية صغار الحجم؟
- ▶ كيف تعمل مستشعرات المستوى المعتمدة على الاهتزاز في الصوامع المصنوعة من الفولاذ المقاوم للصدأ ذات الطلاء المسحوق؟
رسالة عبر الإنترنت