





صهاريج تخزين المواد السائبة الجافة: مشكلات التفريغ الشائعة وكيفية منعها
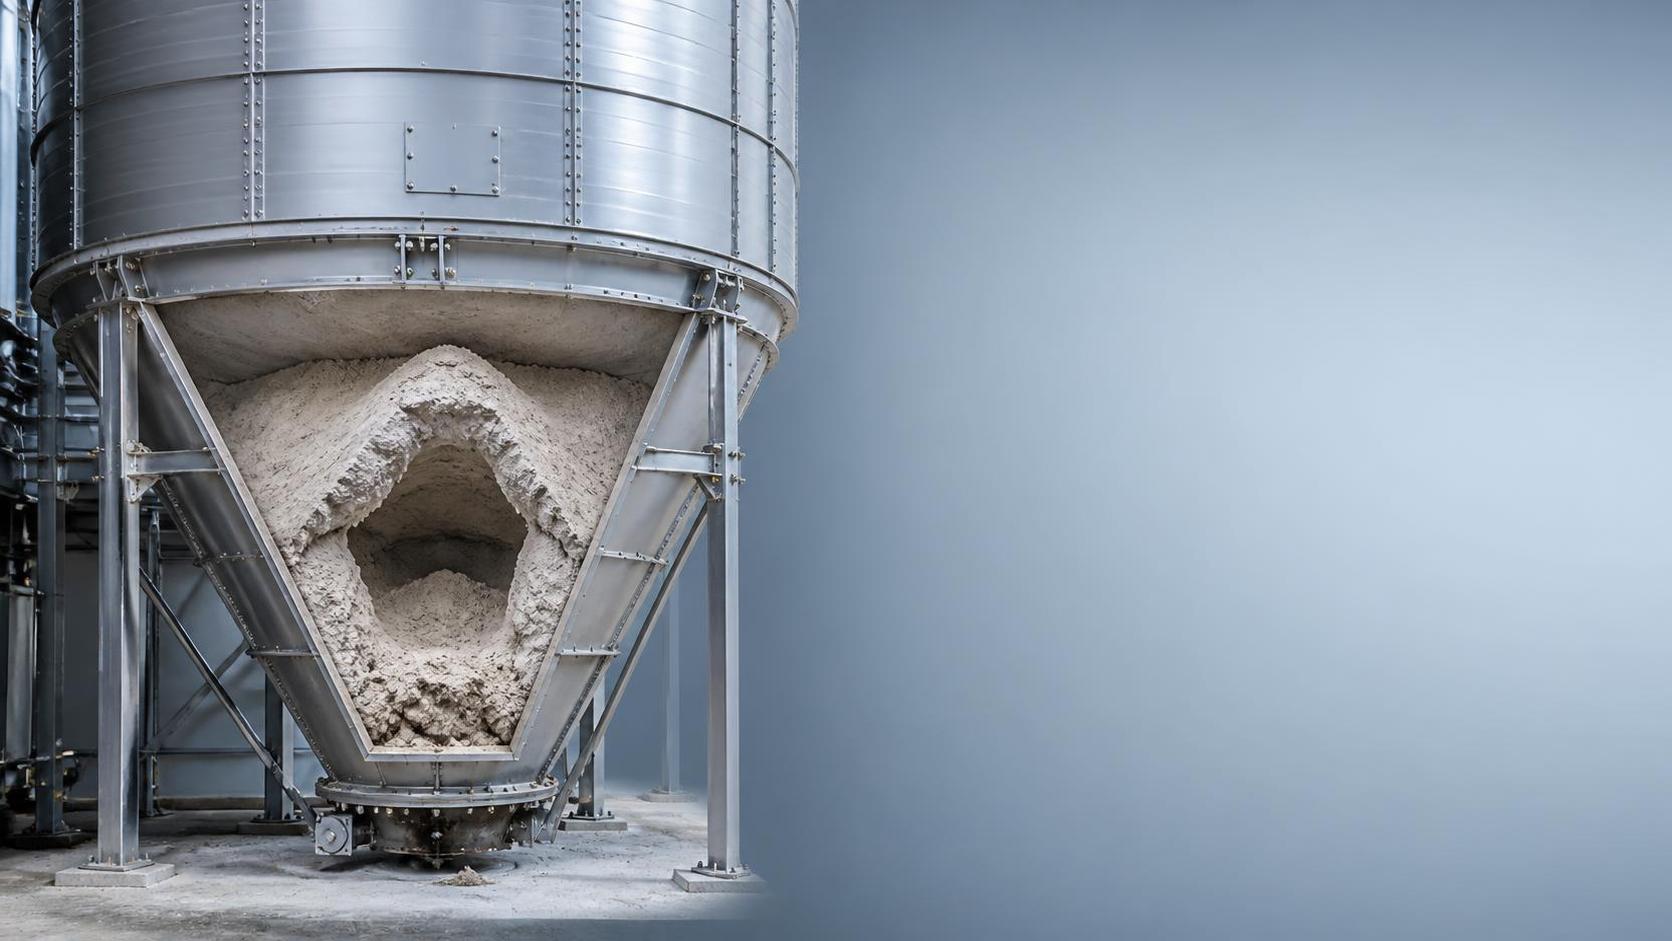
تُعد خزانات تخزين المواد السائبة الجافة أساسية لمناولة المواد بشكل موثوق، لكن المشغلين يعرفون أن المشكلات تبدأ عادةً عند نقطة التفريغ. فقد يبدو الخزان سليمًا من الناحية الهيكلية من الخارج، ومع ذلك يعمل بشكل ضعيف عندما ترفض المادة التدفق، أو تتدفق بشكل مفاجئ، أو تنفصل مكوناتها أثناء التفريغ. ومن الناحية العملية، لا تنتج هذه المشكلات عن سبب واحد. بل تنتج عادةً عن تفاعل سلوك المادة، وهندسة الخزان، ومعدات التفريغ، وعادات التشغيل، وانضباط الصيانة.
في المصانع التي تتعامل مع الحبوب أو الأسمنت أو الرماد المتطاير أو الجير أو المساحيق المعدنية أو الراتنجات البلاستيكية أو المواد الكيميائية الصلبة، يؤثر عدم استقرار التفريغ على أكثر من مجرد الإنتاجية. فقد يؤدي إلى زيادة استهلاك الطاقة، وتفاوت الجودة، وزيادة الحمل على المعدات الموجودة في المراحل اللاحقة، ورفع مستوى التعرض للغبار، بل وقد يسبب مخاطر على السلامة في الحالات الشديدة أثناء التدخل اليدوي. وبالنسبة إلى المشغلين، فإن السؤال الأكثر فائدة ليس «ما اسم المشكلة؟»، بل «لماذا تحدث هذه المشكلة في هذا الخزان، مع هذه المادة، وتحت ظروف التشغيل الحالية؟»
يمكن عادةً التعرف على مشكلات التفريغ الأكثر شيوعًا في خزانات تخزين المواد السائبة الجافة، ومنها: تكوّن الجسر، وتكوّن النفق، والتدفق غير المنتظم، والتدفق المفرط، والانفصال، والتراكم حول المخارج أو الأسطح الداخلية. وتعتمد الوقاية منها على التعرف المبكر والاستجابة التشغيلية المنضبطة، بدلًا من انتظار حدوث انسداد كامل.
تكوّن الجسر: عندما تشكل المادة سقفًا خاصًا بها
يحدث تكوّن الجسر عندما تتقوس المادة السائبة فوق المخرج، مكوّنةً امتدادًا ثابتًا يدعم وزن المادة الموجودة فوقه. ومن وجهة نظر المشغل، يبدو الخزان ممتلئًا، لكن التفريغ يتباطأ بشدة أو يتوقف تمامًا. وتشيع هذه الظاهرة في المساحيق المتماسكة، والمواد الرطبة، والجسيمات الدقيقة، والمنتجات التي تنضغط أثناء التخزين.
تشمل العلامات الميدانية المعتادة ما يلي:
- يتوقف التفريغ بينما لا يزال مؤشر المستوى يُظهر وجود مخزون؛
- يبدو أن الهزازات أو وسادات الهواء تعمل لفترة قصيرة فقط؛
- يؤدي الطرق على المخروط أو المخرج إلى استعادة التدفق لفترة قصيرة؛
- تتكرر انقطاعات التدفق بشكل أكبر بعد الطقس الرطب أو فترات التخزين الأطول.
غالبًا ما يُلقى اللوم في تكوّن الجسر على الخزان وحده، لكن ينبغي للمشغلين التعامل معه باعتباره مشكلة في النظام. فقد يكون المخرج صغيرًا جدًا مقارنةً بقوة تماسك المادة. وقد يؤدي امتصاص الرطوبة إلى زيادة تكوّن الكتل. كما يمكن أن تكون الغرامات الناتجة عن النقل الهوائي قد غيّرت توزيع الجسيمات. وقد يؤدي التفريغ الجزئي المتكرر أيضًا إلى ضغط المادة حول المخرج بمرور الوقت.
تبدأ الوقاية بالتحكم في المواد الداخلة إلى الخزان. فإذا وصلت المادة الصلبة السائبة بدرجات متفاوتة من الرطوبة أو الحرارة أو حجم الجسيمات، فمن المرجح حدوث مشكلات في التفريغ مهما بدا الخزان متينًا. وأثناء التشغيل، يُفضل تجنب فترات التوقف الطويلة عند التعامل مع المواد الصعبة، متى أمكن ذلك. وعندما تتكرر حالات التوقف، ينبغي مراجعة تصميم المخرج وزاوية القادوس ووسائل تعزيز التدفق، بدلًا من الاعتماد على الإزالة اليدوية القوية.
تكوّن النفق: تدفق في الوسط ومواد راكدة على الجوانب
يختلف تكوّن النفق عن تكوّن الجسر. إذ تستمر المادة في التفريغ، ولكن عبر قناة ضيقة فوق المخرج فقط، تاركةً مناطق راكدة بمحاذاة الجدران. وقد يلاحظ المشغلون في البداية معدل تفريغ يبدو طبيعيًا، يتبعه انهيار مفاجئ للقناة أو انخفاض حاد في التدفق عند فراغ القلب النشط.
تكمن أهمية هذه المشكلة في أن المادة الراكدة لا تقلل السعة القابلة للاستخدام فحسب، بل قد تتقادم أو تتكتل أو تمتص الرطوبة أو تفسد أو تلوث الدفعات اللاحقة. وفي تطبيقات الأغذية والأعلاف والأسمدة والمواد الكيميائية، تتحول هذه المشكلة إلى مشكلة جودة بقدر ما هي مشكلة تدفق.
يشيع تكوّن النفق بشكل خاص عندما يعمل الخزان في نمط تدفق قمعي بدلًا من نمط التدفق الكتلي. ففي التدفق القمعي تتحرك القناة المركزية فقط أولًا. أما في التدفق الكتلي فتتحرك المادة الموجودة بمحاذاة الجدران أيضًا، وهو ما يُفضل عادةً للمواد الصعبة أو القابلة للتحلل. وقد لا يتحكم المشغلون في التصميم الأصلي، لكن يمكنهم غالبًا تحديد ظروف التشغيل التي تزيد من تكوّن الأنفاق:
- معدلات سحب منخفضة ومستقرة؛
- دورات تفريغ جزئي متكررة؛
- تخزين المادة لفترة طويلة جدًا؛
- تراكم المواد على الجدران بما يزيد الاحتكاك الداخلي؛
- تغيرات في خصائص المادة لم تؤخذ في الاعتبار أثناء الإعداد.
إذا تكرر تكوّن النفق، فقد يتطلب الحل طويل الأجل مراجعة هندسة القادوس أو اختيار البطانة. وفي المنشآت الأكبر، لا سيما عندما يكون استقرار العملية المستمرة مهمًا، ينبغي أن يتوافق تصميم الخزان مع خصائص التدفق الفعلية للمادة المخزنة، وليس مع افتراضات عامة. ولهذا السبب يولي العديد من المستخدمين الصناعيين الذين يقيّمون الأنظمة متوسطة إلى كبيرة السعة اهتمامًا وثيقًا لتكوين التفريغ، وليس لحجم التخزين فقط، عند تحديد وحدات مثل صوامع سعة 800-1500 طن.
التدفق غير المنتظم والاندفاع: عندما تتحرك المادة ولكن ليس بشكل يمكن التنبؤ به
ليست كل مشكلات التفريغ ناتجة عن الانسداد. فبعض الخزانات تُفرغ محتوياتها على شكل نبضات. وقد تعلق المادة، ثم تتحرر فجأة، ثم تندفع عبر المخرج. وبالنسبة إلى المشغلين، يكون ذلك في كثير من الأحيان أكثر إرباكًا من التوقف الكامل، لأنه يسبب تغذية غير مستقرة للخلاطات أو خطوط التعبئة أو النواقل اللولبية أو الأنظمة الهوائية.
يشير التدفق غير المنتظم عادةً إلى عدم اتساق إزالة الهواء، أو عدم انتظام توزيع الجسيمات، أو عدم استقرار مساعدات التفريغ. وتكون المساحيق الدقيقة حساسة بشكل خاص. فإذا كانت المادة مشبعة بالهواء بدرجة كبيرة أثناء التعبئة ولم تترسب بشكل متجانس، فقد تتدفق بسهولة مفرطة في البداية، ثم تنضغط بشكل غير متوقع. ويمكن ملاحظة ذلك في الرماد المتطاير والمواد الأسمنتية وبعض المساحيق الكيميائية.
تشمل المحفزات الشائعة ما يلي:
- التعبئة السريعة التي يعقبها تفريغ فوري؛
- الحقن المفرط للهواء بالقرب من المخرج؛
- الصمامات الدوارة أو المغذيات اللولبية التي لم تتم معايرتها بشكل صحيح؛
- عدم اتساق التحكم في سرعة المغذي؛
- انفصال المادة مع تغير محتوى الغرامات بالقرب من المخرج.
تعتمد الوقاية على تثبيت حالة المادة وجهاز السحب معًا. ولا ينبغي للمشغلين افتراض أن الخزان هو السبب إذا كان مغذي التفريغ يتذبذب. ففي العديد من المصانع، ما يبدو أنه مشكلة في الصومعة يكون في الواقع مشكلة قياس في المعدات اللاحقة. وغالبًا ما يكشف فحص حمل المغذي وتيار المحرك واتجاهات معدل التفريغ ما إذا كان عدم الاستقرار يبدأ داخل الخزان أو عند معدات الاستخراج.
التدفق المفرط والفيضان: تدفق أكثر من اللازم وبسرعة كبيرة
تتصرف بعض المواد السائبة الجافة الدقيقة بعكس تكوّن الجسر. فبدلًا من مقاومة التفريغ، تتدفق بشكل مفرط. وتتصرف المادة تقريبًا كسائل، مما يؤدي إلى معدلات تفريغ مرتفعة وغير متحكم بها، وانبعاث الغبار، وصعوبة القياس. ويُسمى ذلك غالبًا بالتدفق المفرط.
يواجه المشغلون عادةً هذه الظاهرة بعد التهوية أو الاهتزاز أو ظروف التعبئة التي تترك المادة الصلبة السائبة في حالة تسييل عالية. وتكون المساحيق الدقيقة منخفضة الكثافة عرضةً لذلك بشكل خاص. ولا يقتصر الخطر على فقدان المنتج أو اضطراب العملية، إذ يمكن أن تؤدي التغذية الزائدة للمعدات اللاحقة إلى انسداد الخطوط أو زيادة تحميل المرشحات أو إجهاد مجمع الغبار.
للحد من خطر التدفق المفرط:
- تجنب التهوية المفرطة للمادة بالقرب من المخرج؛
- اسمح بوقت ترسيب كافٍ حيثما تسمح ظروف العملية؛
- تحقق مما إذا كان تصميم المغذي قادرًا على التعامل مع سلوك المادة المميعة؛
- راجع أداء التهوية، لأن الهواء المحتجز قد يزيد من عدم الاستقرار؛
- راقب أي تغييرات تشغيلية بعد تغيير مصدر المادة أو تركيبتها.
تتمثل إحدى العادات المفيدة للمشغل في التمييز بين «المادة لا تتدفق» و«المادة لا يمكن قياسها». فالإجراءات التصحيحية ليست واحدة، وغالبًا ما يؤدي الخلط بينهما إلى تكرار استكشاف الأخطاء وإصلاحها دون تحسن حقيقي.
الانفصال: السبب الخفي وراء عدم اتساق التفريغ
غالبًا ما يتم تجاهل الانفصال لأن الخزان قد يفرغ دون حدوث انسداد واضح. ومع ذلك، عندما تنفصل الجسيمات الخشنة والدقيقة أثناء التعبئة، يتغير نمط التفريغ بمرور الوقت. فقد يحتوي التفريغ المبكر على نسبة أعلى من الغرامات، بينما يحتوي التفريغ اللاحق على نسبة أعلى من الجسيمات الخشنة، أو قد يحدث العكس تبعًا لطريقة التعبئة وخصائص المادة.
ويؤدي ذلك إلى مشكلتين عمليتين. تتمثل الأولى في عدم اتساق العملية، إذ قد تختلف جودة الخلط أو استجابة الرطوبة أو أداء الاحتراق أو وزن العبوة. أما الثانية فتتعلق بسلوك التدفق نفسه. فقد تزيد المادة المنفصلة من خطر تكوّن النفق أو التدفق المفرط أو الانضغاط الموضعي عند المخرج.
ينبغي للمشغلين الانتباه عندما تظهر مشكلة في التفريغ بعد تغيير أسلوب التعبئة، حتى إذا لم تتغير معدات الخزان. فالتعبئة المركزية، والتحميل خارج المركز، وارتفاع السقوط، ومعدل التعبئة، كلها عوامل تؤثر في الانفصال. وإذا شكا المستخدمون من ضعف التدفق وتفاوت جودة المنتج معًا، فقد يبدأ السبب الجذري أثناء التعبئة وليس التفريغ.
تراكم المواد على الجدران والتكتل والمناطق الميتة
يغير التراكم الداخلي تدريجيًا طريقة عمل خزانات تخزين المواد السائبة الجافة. فقد يصبح الخزان الذي كان يفرغ بشكل جيد عند استخدامه لأول مرة غير موثوق بعد تراكم البقايا لعدة أشهر. وتساهم الغرامات اللاصقة وتقلبات الرطوبة وتغيرات درجة الحرارة وفترات التنظيف غير الكافية في ذلك.
يؤثر تراكم المواد على الجدران لثلاثة أسباب. فهو يزيد الاحتكاك، ويقلل من الهندسة الفعالة، وينشئ أحداث تحرر متقطعة عندما تنفصل الرواسب. وقد تؤدي هذه الأحداث إلى إتلاف المغذيات أو تلويث تدفقات المنتج.
ومن الناحية التشغيلية، غالبًا ما تمنع إجراءات الفحص البسيطة حدوث مشكلات أكبر. فإذا كانت إجراءات الوصول الآمن متوفرة، فراقب مناطق التراكم المعروفة مثل المخروط وأقسام الانتقال والفوهات. وسجّل وقت تشكل التراكم، وليس مكانه فقط. فكثيرًا ما يكشف التوقيت عن المحفز: رطوبة موسم الأمطار، أو تعاقب النهار الدافئ والليل البارد، أو دفعة جديدة من أحد الموردين، أو فترات احتجاز أطول.
لماذا يخطئ المشغلون غالبًا في تشخيص مشكلات التفريغ
تتمثل إحدى المشكلات المتكررة في مناولة المواد الصلبة السائبة في التعامل مع كل مشكلة تدفق باعتبارها عطلًا ميكانيكيًا. لكن العَرَض نفسه قد ينتج عن أسباب مختلفة:
- قد يكون انسداد المخرج ناتجًا عن تكوّن جسر أو كتل كبيرة الحجم أو ضغط خلفي من المغذي؛
- قد ينتج بطء التفريغ عن الانضغاط أو تآكل المغذي أو عدم توازن الهواء أو خطأ في قياس المستوى؛
- قد يكون الاندفاع ناتجًا عن التدفق المفرط أو عدم استقرار تحكم المغذي أو الانهيار الجزئي لنفق.
ولهذا السبب، غالبًا ما توفر الإجراءات الطارئة مثل الطرق الخارجي أو الاهتزاز المفرط ارتياحًا مؤقتًا فقط. فهي تستعيد الحركة دون معالجة سبب توقفها. وفي بعض الحالات، قد يؤدي التدخل العنيف إلى زيادة إجهاد الهيكل أو ضغط المادة بشكل أكبر أو خلق ظروف غير آمنة للعاملين.
خطوات عملية للوقاية تنجح في التشغيل اليومي
بالنسبة إلى مستخدمي المصانع والمشغلين، لا تعتمد الوقاية عادةً على تعديل رئيسي واحد، بل على مجموعة من الضوابط المنتظمة.
تتبع تغيرات خصائص المادة. سجّل تغييرات المورد وتقلبات الرطوبة والسلوك غير المعتاد للجسيمات. فإذا بدأت مشكلة التفريغ بعد تغيير المادة الخام، فإن هذا الارتباط مهم.
تحكم في ممارسات التعبئة. قد يؤدي عدم انتظام التعبئة وارتفاع مسافات السقوط والتحميل السريع إلى زيادة الانفصال والتهوية. وغالبًا ما تحسن ظروف التعبئة المستقرة اتساق التفريغ أكثر مما هو متوقع.
لا تتجاهل حالات الانسداد الجزئي. نادرًا ما ينتقل الخزان من التشغيل الطبيعي إلى الفشل الكامل دون تحذير. فالتباطؤ المتقطع وتقلبات حمل المغذي وتكرار المساعدة اليدوية كلها علامات مبكرة.
تحقق من توافق المغذي والمخرج. يظل الخزان المصمم بأفضل شكل معتمدًا على معدات استخراج مناسبة. ويجب أن تناسب الصمامات الدوارة والناقلات اللولبية والبوابات المنزلقة وأجهزة التفريغ المساعدة بالهواء سلوك المادة الفعلي.
حافظ على التهوية وتوازن الهواء. قد تؤدي التهوية الضعيفة إلى احتجاز الهواء، والتأثير في توازن الضغط، واضطراب التفريغ في المساحيق الدقيقة.
افحص التراكم والتآكل. ينبغي مراجعة الأسطح الداخلية والبطانات وانتقالات المخرج ومساعدات التفريغ قبل أن تصبح المشكلات مزمنة.
استخدم مساعدات التدفق بحذر. فالهزازات ومدافع الهواء ووسادات الهواء ليست حلولًا شاملة. وقد يؤدي الاستخدام غير الصحيح إلى تعزيز الانفصال أو التسييل أو الانضغاط الموضعي تبعًا للمادة.
متى تشير المشكلة إلى التصميم وليس التشغيل
تستمر بعض مشكلات التفريغ رغم اتباع ممارسات تشغيل جيدة. وهذا يعني عادةً أن المشكلة متجذرة في افتراضات تصميم الخزان التي لا تتوافق مع المادة المخزنة. فقد يكون حجم المخرج غير كافٍ، أو تكون زوايا القادوس ضحلة جدًا، أو يتسبب تشطيب الجدار في احتكاك مفرط، أو لا يناسب نمط التدفق المختار المواد المتماسكة أو القابلة للتحلل.
في هذه المرحلة، تصبح الحلول التشغيلية المتكررة مكلفة. فقد يتجاوز وقت الإنتاج المفقود والتدخل اليدوي وخسائر الجودة وتكاليف الصيانة تكلفة إعادة التصميم المناسبة. وبالنسبة إلى المنشآت التي تخطط لتوسعة الطاقة أو استبدال الوحدات التي تسبب مشكلات، فمن المفيد تقييم ما إذا كان نظام التخزين قد حُدد بناءً على الخصائص الفعلية للمواد الصلبة السائبة. وفي المشروعات الأكبر، غالبًا ما يصبح هذا الاعتبار مهمًا بقدر أهمية الحمولة، لا سيما للمنشآت التي تستخدم صوامع سعة 800-1500 طن في قطاعات مثل الحبوب ومواد البناء والطاقة والمواد الكيميائية.
ما ينبغي على المشغلين مراقبته في كل وردية
عادةً ما تتم حماية أداء التفريغ الموثوق من خلال المراقبة الروتينية، وليس الاستجابة الطارئة العرضية. وتتمثل الفحوصات الأكثر فائدة على مستوى الوردية فيما يلي:
- هل يتغير معدل التفريغ عند إعداد المغذي نفسه؟
- هل توجد أصوات غير معتادة من منطقة القادوس أو المخرج؟
- هل أصبحت التدخلات اليدوية أكثر تكرارًا؟
- هل تتوافق قراءات المستوى مع سلوك التفريغ الفعلي؟
- هل تغير الطقس أو مصدر المادة مؤخرًا؟
- هل تختلف انبعاثات الغبار أو سلوك التهوية عن المعتاد؟
قد تبدو هذه الملاحظات أساسية، لكنها غالبًا ما تميز بين مشكلات التدفق القابلة للإدارة ومشكلات المصنع المزمنة. ولا تفشل خزانات تخزين المواد السائبة الجافة بسبب المعدات السيئة فقط، بل تفشل تشغيليًا عندما يتم تجاهل علامات التحذير الصغيرة ويُترك السبب الحقيقي دون فحص.
وبالنسبة إلى المشغلين، تتمثل أكثر العقليات فعالية في التعامل مع سلوك التفريغ باعتباره حالة من حالات العملية يمكن مراقبتها وتفسيرها وتحسينها. فتكوّن الجسر وتكوّن النفق والاندفاع والتدفق المفرط والتراكم ليست مجرد مضايقات عشوائية، بل هي إشارات. وعندما تُربط هذه الإشارات بحالة المادة وطريقة التعبئة وأداء المخرج وسجل الصيانة، تصبح الوقاية أكثر عملية بكثير وأقل تكلفة من التوقف المتكرر.
المنشورات ذات الصلة
- ▶ كيف يتعامل صومعة المواد السائبة الجافة مع التعبئة الهوائية والتفريغ بالجاذبية
- ▶ ما هي صومعة المواد الجافة السائبة، ومتى يحتاج إليها المصنع؟
- ▶ هل يمكن دمج صوامع تخزين المواد السائبة الجافة في أنظمة الخلط الحالية التي يتم التحكم بها عبر PLC؟
- ▶ هل تفي صوامع المواد السائبة الجافة المصممة وفقًا لمعيار API 650 بمتطلبات القسم الثامن من ASME؟
- ▶ هل يُعد تخزين المواد الصلبة السائبة في صوامع من الفولاذ المقاوم للصدأ خيارًا عمليًا لموزعي المواد الكيميائية الزراعية صغار الحجم؟
- ▶ كيف تعمل مستشعرات المستوى المعتمدة على الاهتزاز في الصوامع المصنوعة من الفولاذ المقاوم للصدأ ذات الطلاء المسحوق؟
رسالة عبر الإنترنت