





كيفية منع التكتل وتكوّن الأنفاق في صوامع الفولاذ المقاوم للصدأ التي تخزن المساحيق الدقيقة؟
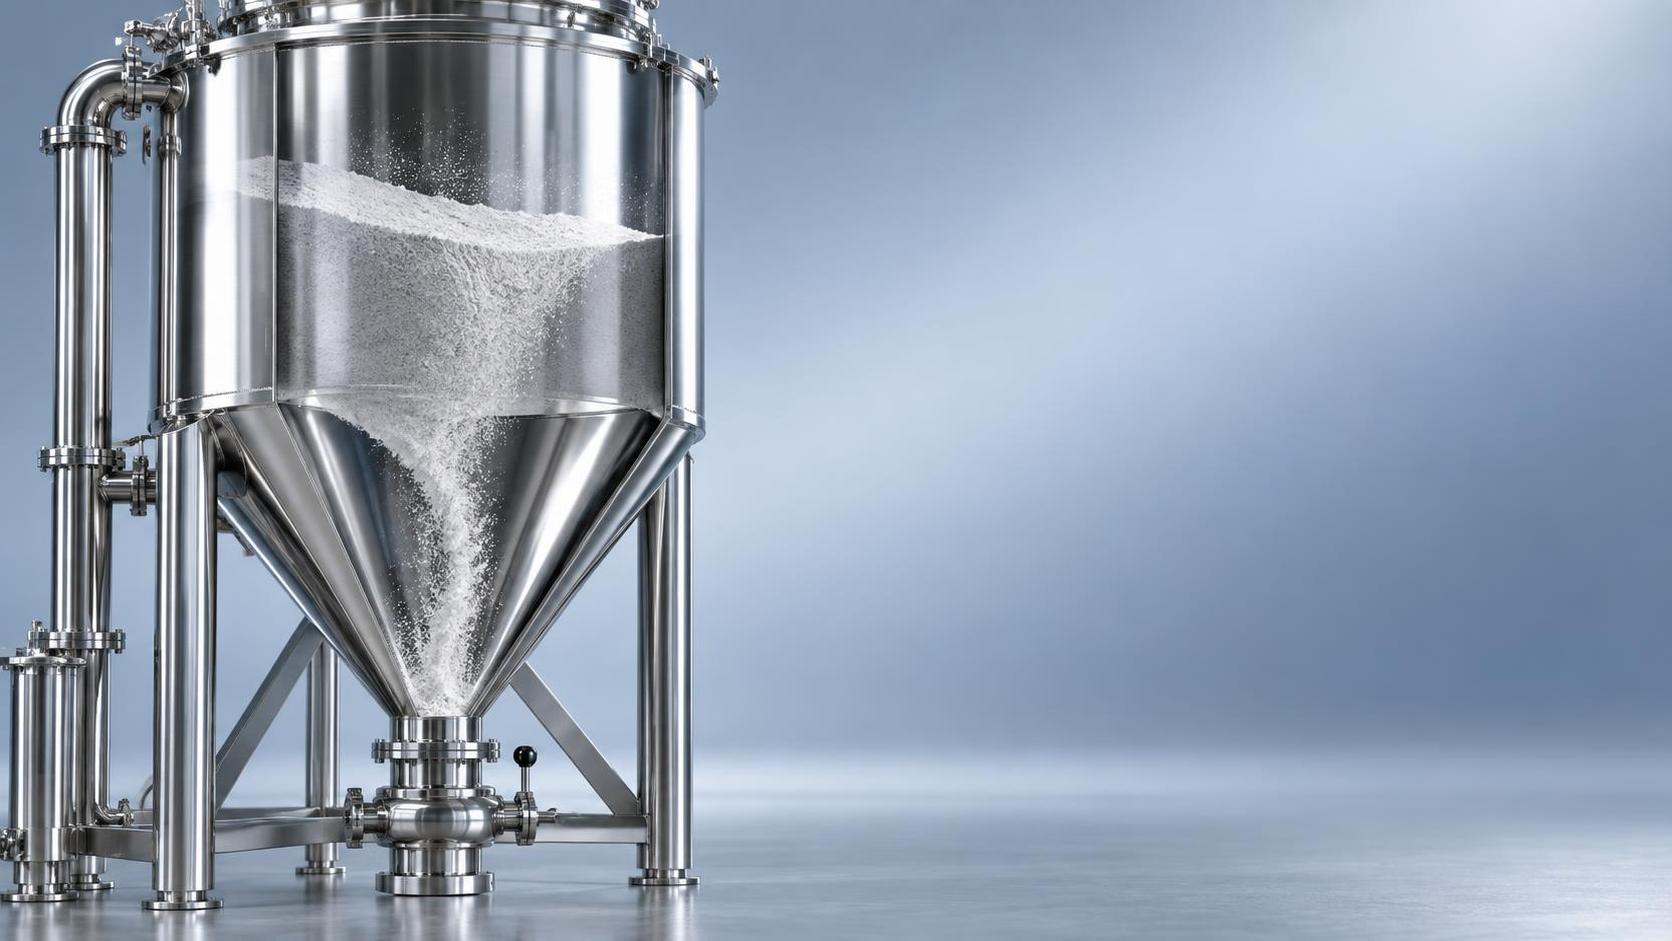
إن تكوّن الجسور والأنفاق ليسا مجرد مشكلات تشغيلية؛ بل يمثلان حالات فشل في تدفق المواد ناتجة عن التفاعل بين ريولوجيا المساحيق، وهندسة صوامع الفولاذ المقاوم للصدأ، وديناميكيات التفريغ. تُظهر المساحيق الدقيقة، لا سيما ذات التماسك العالي أو النفاذية المنخفضة أو الحساسية للرطوبة، ميلاً واضحاً لتكوين الأقواس عند تخزينها في صوامع أسطوانية رأسية. يحدث تكوّن الجسر عندما يتشكل قوس مستقر عبر مخرج القادوس، مما يوقف التفريغ تماماً؛ بينما يحدث تكوّن النفق عندما لا يتدفق سوى ممر مركزي ضيق، في حين تلتصق المواد الراكدة بالجدران، فتقل السعة الفعالة تدريجياً ويزداد خطر الانفصال. وتتفاقم كلتا الظاهرتين في ظروف التخزين الساكن، وتقلبات درجات الحرارة، أو الانضغاط الناتج عن الاهتزازات الطفيفة، وهي ظروف شائعة في تطبيقات صناعات الحبوب والكيماويات والطاقة، حيث تُحدد صوامع الفولاذ المقاوم للصدأ لمقاومة التآكل أو النظافة أو الامتثال التنظيمي.
سلوك المواد يحدد قيود التصميم
لا تتسبب صوامع الفولاذ المقاوم للصدأ في تكوّن الجسور، لكن أسطحها الملساء وغير المسامية تضخم عواقب سوء مناولة المواد. وعلى خلاف الفولاذ الكربوني أو الخرسانة، يوفر الفولاذ المقاوم للصدأ احتكاكاً منخفضاً جداً مع الجدار، ما قد يؤخر بدء التدفق، ولكنه يقلل أيضاً دعم القص على الجدار بمجرد بدء التدفق. بالنسبة للمساحيق الدقيقة، مثل الألومينا أو ثاني أكسيد التيتانيوم أو السواغات الدوائية، فإن توزيع أحجام الجسيمات الأقل من 50 µm، أو محتوى الرطوبة الذي يزيد عن 0.3%، أو مساحة السطح النوعية التي تتجاوز 5 m²/g، يزيد قوة التماسك بشكل ملحوظ. وتؤثر هذه الخصائص مباشرة في زاوية القادوس الحرجة المطلوبة لتدفق الكتلة: فقد يتطلب مسحوق ذو زاوية احتكاك داخلية تبلغ 45° زاوية جدار قادوس أشد انحداراً من 60° بالنسبة إلى المستوى الأفقي، حتى في الفولاذ المقاوم للصدأ، لضمان تفريغ منتظم وفق مبدأ الداخل أولاً يخرج أولاً. إن الاعتماد على قوالب تصميم عامة لـ«صوامع الفولاذ المقاوم للصدأ» دون اختبارات تدفق خاصة بالمسحوق ينطوي على خطر استخدام قواديس صغيرة الحجم أو أقطار مخارج غير كافية.
هندسة القادوس: ما يتجاوز الزاوية الدنيا
لا يكفي مجرد استيفاء زاوية القادوس النظرية. يجب أن تراعي صوامع الفولاذ المقاوم للصدأ في الواقع العملي خشونة درزات اللحام، وتشطيب السطح (عادةً Ra ≤ 0.8 µm للفولاذ 316L المخصص لملامسة الأغذية)، والتشكيل على البارد الموضعي أثناء التصنيع الذي يغير إجهاد الخضوع الموضعي. قد يستمر تكوّن الجسور في قادوس مخروطي بزاوية 65° إذا تجاوز نصف قطر الانتقال بين الأسطوانة والمخروط 150 mm، مما يخلق منطقة ركود تتماسك فيها المساحيق تحت الحمل. عملياً، تقلل الانتقالات الحادة (نصف القطر ≤ 50 mm) مع اللحامات الداخلية المصقولة من المناطق الميتة. وبالنسبة للمساحيق فائقة الدقة، تُظهر القواديس الانتقالية، التي تضم قسماً مخروطياً ضحلًا يتبعه قسم تفريغ مخروطي شديد الانحدار أو إسفيني الشكل، أداءً أفضل من المخاريط أحادية الزاوية. يطبق التصميم الإسفيني تدرجات ضغط غير متماثلة تعطل تكوّن الأقواس بفاعلية أكبر من الهندسات المتماثلة، لا سيما عند اقترانه بسماكة جدار موحدة (≥6 mm للأقطار >3 m) لتقليل النبضات الناتجة عن الانثناء.
المساعدة الاهتزازية: التوقيت والسعة مهمان
الهزازات الخارجية المركبة على جدران صوامع الفولاذ المقاوم للصدأ شائعة، لكن الاستخدام الخاطئ يزيد من تكوّن الأنفاق. فالاهتزاز منخفض التردد وعالي السعة، مثل 10–30 Hz، عند تطبيقه باستمرار، يحفز إعادة ترتيب الجسيمات بما يقوي الأقواس بدلاً من كسرها. يستهدف الاهتزاز الفعال مرحلة بدء التفريغ *فقط*، ويستخدم نبضات قصيرة المدة وعالية التردد (40–120 Hz) مضبوطة زمنياً لتتزامن مع ترددات الرنين الطبيعية لجزء القادوس المملوء. ويُعد موضع التركيب بالغ الأهمية: فالهزازات الموضوعة عند رأس المخروط تولد الطاقة الشعاعية بأعلى كفاءة، بينما تنقل الوحدات المثبتة جانبياً الطاقة غالباً بكفاءة ضعيفة عبر جدران الفولاذ المقاوم للصدأ السميكة. بالنسبة للصوامع التي تخزن مساحيق استرطابية، يجب مزامنة الاهتزاز مع هواء تطهير متحكم في رطوبته لمنع إعادة الانضغاط بعد التنشيط.
التفريغ بمساعدة الهواء: الضغط وليس الحجم
غالباً ما يُساء فهم المساعدة الهوائية على أنها «مزيد من الهواء = تدفق أفضل». في صوامع الفولاذ المقاوم للصدأ، يؤدي حجم الهواء الزائد إلى تكوين قنوات تميع تسرّع تكوّن الأنفاق عبر تآكل المسارات المركزية مع بقاء المادة المحيطية سليمة. تستخدم أنظمة المساعدة الهوائية الناجحة حقناً متحكماً به ومتقطعاً (0.5–2 bar قياسي) عبر وسائد مسامية من الفولاذ المقاوم للصدأ المتلبد، مركبة على امتداد جدران القادوس، وليس عند المخرج. تطلق هذه الوسائد الهواء بشكل مماسي، مولدة قصاً لطيفاً على الجدار يرخي الطبقات الملتصقة دون الإخلال بالكثافة الحجمية. يجب أن يكون توقيت حقن الهواء مرحلياً: دفعة أولية عند بدء التشغيل، ثم نبضات مخفضة كل 30–60 seconds أثناء التفريغ المستمر. غالباً ما تفشل الأنظمة التي تعتمد فقط على فوهات الهواء السفلية لأنها تتجاوز واجهة الجدار والمادة، حيث يهيمن التماسك.
المحرضات الميكانيكية: عندما لا يكون الدوران كافياً
تتطلب المجاديف الدوارة أو الشفرات الحلزونية داخل صوامع الفولاذ المقاوم للصدأ معايرة دقيقة لعزم الدوران. يؤدي عزم الدوران المفرط إلى تفتيت التكتلات الهشة وتحويلها إلى غبار يزيد الشحنة الكهروستاتيكية والتماسك؛ بينما يترك عزم الدوران المنخفض القشور المتماسكة دون معالجة. يجب أن تتوافق هندسة الشفرة مع قابلية انضغاط المسحوق: فالمجاديف المسطحة تناسب المواد منخفضة التماسك مثل السيليكا المجففة، في حين تخترق الشفرات المسننة أو المتدرجة الطبقات المتماسكة بشكل أفضل، وهي نموذجية في صوامع مسحوق الألومينا. والأهم من ذلك، يجب أن تتحمل أختام عمود المحرض التآكل الكاشط دون إدخال تلوث بالمواد المزلقة؛ إذ تتدهور الأختام القياسية المحشوة بالغرافيت بسرعة مع المساحيق الدقيقة، مما يستلزم أختاماً ميكانيكية مزدوجة مع تطهير بالغاز الخامل.
إجراءات تشغيلية تمنع التدهور
نادراً ما تنشأ مشكلات التدفق عن عيب واحد، بل تتراكم عبر دورات التشغيل. الممارسات اليومية مهمة: لا تعِد تعبئة صومعة مفرغة جزئياً أبداً قبل إزالة التراكمات المتبقية على الجدار، إذ ترتبط طبقات المسحوق الجديدة بالقشور القديمة عبر التكاثف الشعري. أثناء فترات التوقف التي تزيد عن 8 hours، حافظ على ضغط إيجابي طفيف (5–10 mbar) باستخدام النيتروجين الجاف لمنع دخول الرطوبة عبر وصلات التمدد، وهو أمر بالغ الأهمية خاصةً للفولاذ المقاوم للصدأ 304 في المناخات الرطبة. يجب فتح صمامات المخرج بالكامل قبل بدء التفريغ؛ إذ يؤدي الفتح الجزئي إلى تدرجات في السرعة تعزز تكوّن القنوات. والأهم: تجنب استخدام رماح الهواء المضغوط للإزالة اليدوية للجسور. فالتأثير المباشر للنفاث يكسر الأقواس بشكل غير متوقع، مرسلاً موجات صدمية تدمج المواد المجاورة في كتل أكثر كثافة وأصعب في الإزاحة.
التحقق من خلال اختبار التدفق
لا ينبغي المضي في أي تصميم لصومعة من الفولاذ المقاوم للصدأ دون اختبار خلية القص للمسحوق الفعلي في ظل ظروف تخزين محاكية، بما في ذلك تدوير درجة الحرارة بين 15°C و40°C والتعرض لمستويات الرطوبة المحيطة المتوقعة في الموقع. تكشف الاختبارات على نطاق المختبر ما إذا كانت معاملات دالة التدفق تشير إلى هيمنة تدفق القمع، بما ينطوي عليه من خطر تكوّن الأنفاق، أو إلى إمكانية موثوقة لتدفق الكتلة. يتطلب التحقق الميداني مراقبة اتساق معدل التفريغ عبر ثلاث دورات تعبئة متتالية بنسبة 80%–100%، وليس مجرد تشغيل اختبار واحد. يشير انحراف يتجاوز ±12% في معدل تدفق الكتلة إلى مشكلات هندسية أو مشكلات تفاعل سطحي لم تُحل، حتى إن لم يُظهر الفحص البصري أي تكوّن واضح للجسور.
يتطلب منع تكوّن الجسور والأنفاق في صوامع الفولاذ المقاوم للصدأ التعامل مع النظام كوحدة متكاملة، حيث يحدد سلوك المسحوق المتطلبات الهيكلية، وتعدّل خصائص السطح انتقال الطاقة، ويحدد تسلسل التشغيل الموثوقية على المدى الطويل. لا توجد زاوية أو إعداد اهتزاز أو ضغط هواء عالمي؛ فكل حل ينشأ من التقاطع المحدد بين المادة وعلم المعادن ومتطلبات العملية.
المنشورات ذات الصلة
- ▶ كيف يتعامل صومعة المواد السائبة الجافة مع التعبئة الهوائية والتفريغ بالجاذبية
- ▶ ما هي صومعة المواد الجافة السائبة، ومتى يحتاج إليها المصنع؟
- ▶ هل يمكن دمج صوامع تخزين المواد السائبة الجافة في أنظمة الخلط الحالية التي يتم التحكم بها عبر PLC؟
- ▶ هل تفي صوامع المواد السائبة الجافة المصممة وفقًا لمعيار API 650 بمتطلبات القسم الثامن من ASME؟
- ▶ هل يُعد تخزين المواد الصلبة السائبة في صوامع من الفولاذ المقاوم للصدأ خيارًا عمليًا لموزعي المواد الكيميائية الزراعية صغار الحجم؟
- ▶ كيف تعمل مستشعرات المستوى المعتمدة على الاهتزاز في الصوامع المصنوعة من الفولاذ المقاوم للصدأ ذات الطلاء المسحوق؟
رسالة عبر الإنترنت