





散装干料储罐如何防止粉体处理生产线中的离析
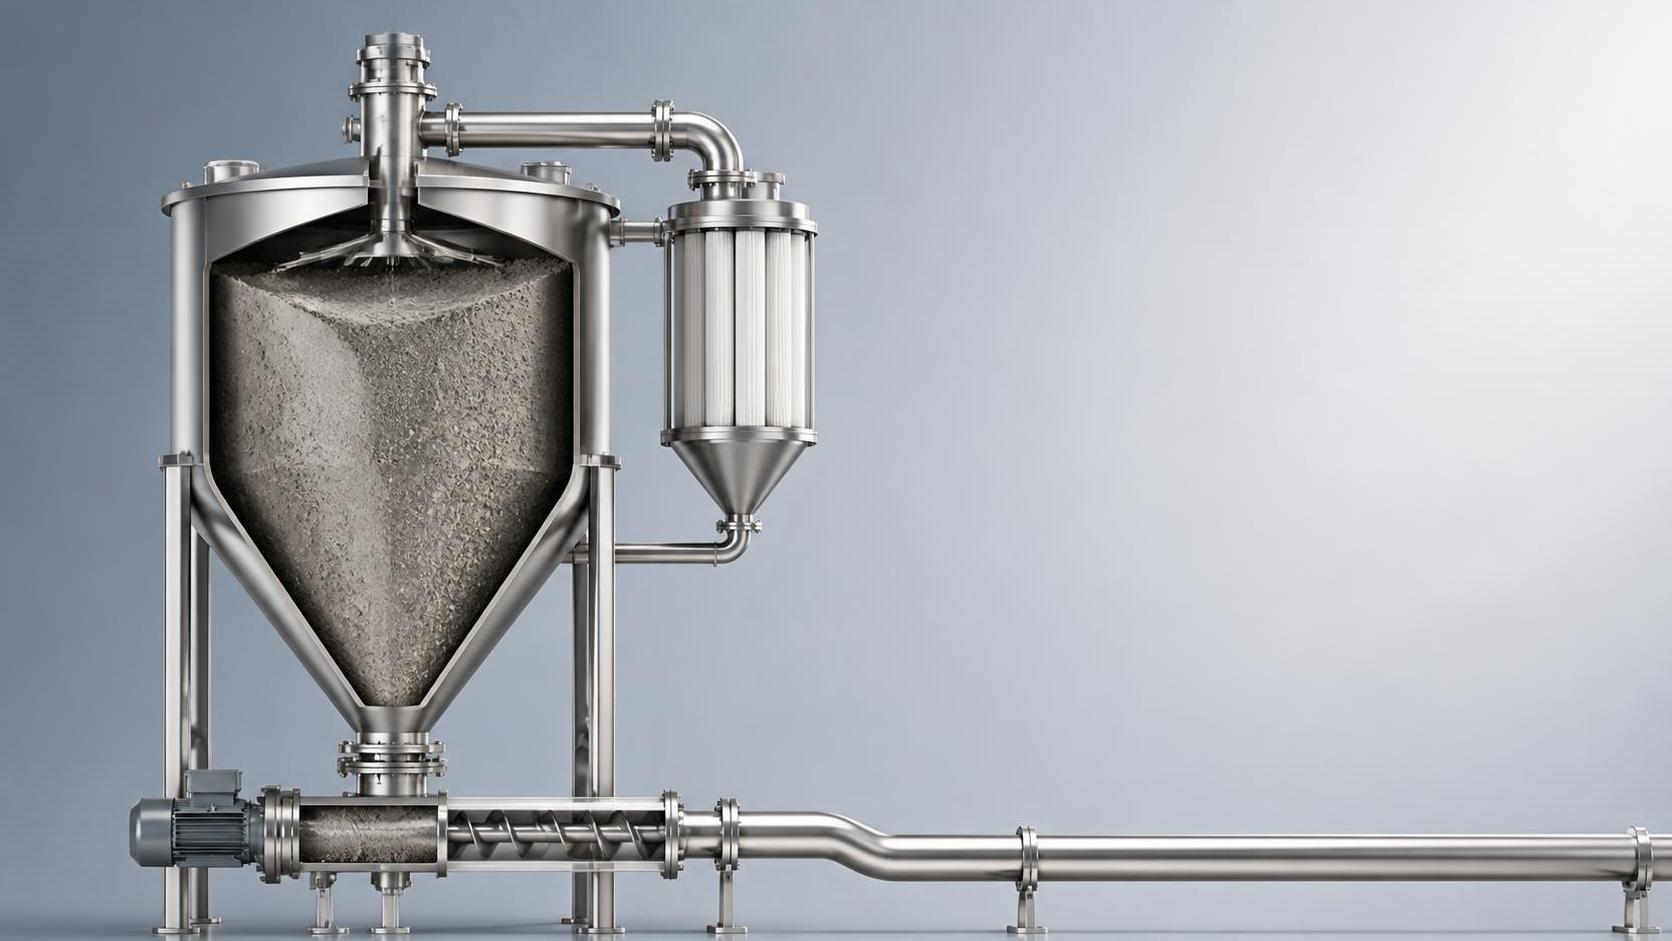
قد يبدو خط المساحيق مستقراً طوال معظم فترة التشغيل، ومع ذلك قد يسبب مشكلات عند النقطة التي تكون فيها خصائص المادة هي الأهم. يدخل خليط إلى التخزين بتوزيع مقبول لأحجام الجسيمات، لكن المادة الخارجة من القادوس أو الصومعة تصبح غير متجانسة بشكل واضح: تظهر الجسيمات الدقيقة في دفعة، والكسور الخشنة في أخرى، أو تتغير الكثافة الظاهرية بما يكفي للتأثير في الجرعات والنقل. وقد يلقي المشغّلون اللوم أولاً على المغذي أو الناقل أو الخلاط اللاحق. لكن في كثير من الحالات، يبدأ الانفصال في وقت أبكر — داخل التخزين.
هذه مشكلة مألوفة في المنشآت التي تتعامل مع المساحيق المعدنية والمواد الكيميائية الجافة والمواد الأسمنتية ومكونات الأعلاف أو غيرها من المواد الصلبة السائبة حرة التدفق. ويمكن أن تؤدي إلى إعدادات عملية غير مستقرة، ومواد مرفوضة، وتدخل مفرط عند نقاط التفريغ، وحالة من عدم اليقين أثناء التشغيل الأولي. ويتمثل الجانب الصعب في أن الانفصال ليس واضحاً دائماً عند النظر داخل وعاء ممتلئ. فهو يتطور عبر حركة الجسيمات أثناء التعبئة والترسيب والتخزين والتفريغ. لذلك، يستحق تصميم وتشغيل خزانات تخزين المواد السائبة الجافة الاهتمام كجزء من خط مناولة المواد، وليس كقرار تخزين منفصل.
أين يبدأ الانفصال عادةً
يحدث الانفصال عندما لا تتحرك الجسيمات ذات الأحجام أو الأشكال أو الكثافات أو الخصائص السطحية المختلفة معاً. وقد يحتوي مسحوق يوصف باسم منتج واحد على توزيع واسع للجسيمات. وأثناء النقل والتخزين، تستجيب تلك الكسور بشكل مختلف للصدمات وحركة الهواء والاهتزاز والجاذبية.
تحدث إحدى الحالات الشائعة أثناء التعبئة. تدخل المادة بالقرب من أعلى الوعاء وتكوّن كومة. وقد تتدحرج الجسيمات الأكبر أو الأكثر قابلية للحركة نحو الجزء الخارجي من تلك الكومة، بينما تبقى الجسيمات الدقيقة أقرب إلى المركز. وإذا تكرر هذا النمط مع كل طبقة جديدة، فقد تتكون داخل الوعاء مناطق ذات خصائص مادية مختلفة. ولا يمنع مدخل مركزي ذلك تلقائياً؛ إذ تؤثر سرعة التعبئة وارتفاع السقوط والهندسة الداخلية جميعها في النتيجة.
تتطور حالة أخرى أثناء التفريغ. فإذا تحركت المادة عبر قناة مركزية ضيقة فقط بينما يبقى معظم المخزون المخزن بالقرب من الجدار، فقد لا تمثل المادة التي يتم تفريغها أولاً متوسط تركيب الخزان. ويُعرف ذلك باسم التدفق القمعي. ويمكن أن ينتج عنه تسلسل تخرج فيه مادة المركز أولاً، تليها لاحقاً مادة ظلت راكدة أو تغيرت حالتها أثناء التخزين.
كما يتعزز الانفصال عند نقل المسحوق بشكل متكرر. فقد تُنقل المادة بالهواء المضغوط إلى أعلى، ثم تُسقط في خزان يومي، ثم تُسترجع وتُنقل مرة أخرى قبل الوصول إلى الاستخدام. وتخلق كل نقطة نقل فرصة إضافية لانفصال الكسور. ولهذا السبب قد يصبح الخط الذي يعمل بصورة مقبولة في التجارب القصيرة غير متجانس بعد إضافة دورات التخزين.
الخطأ الأول: التعامل مع كل مشكلة تدفق باعتبارها مشكلة مغذٍ
عندما يصبح التفريغ غير منتظم، فمن المغري زيادة سرعة المغذي أو إضافة مزيد من الاهتزاز أو ضبط إمداد الهواء. وقد تُبقي هذه الإجراءات المادة متحركة لفترة، لكنها لا تصحح بالضرورة نمط التدفق فوق المغذي. وفي بعض الحالات، يمكن للاهتزاز القوي أن يزيد الانفصال سوءاً من خلال السماح للجسيمات الأصغر بالهجرة إلى أسفل عبر الفجوات بين الجسيمات الأكبر. وقد تتسبب التهوية المفرطة في تكوين قنوات هوائية أو جرف المادة بالهواء أو كثافة غير مستقرة عند المخرج.
ومن الأفضل البدء بالتمييز بين ثلاثة أعراض:
- الانفصال: يتغير تركيب المادة أو توزيع الجسيمات بمرور الوقت عند التفريغ.
- إعاقة التدفق: تتشكل جسور أو أقواس أو تجاويف في المادة، أو تتوقف عن الحركة رغم بقاء مخزون.
- عدم استقرار المعدل: قد يكون التركيب متسقاً، لكن معدل التدفق الكتلي يتقلب بسبب إعدادات المغذي أو تغيرات الضغط أو ضعف تصميم الواجهة.
يمكن أن تحدث هذه الحالات معاً، لكنها تتطلب تصحيحات مختلفة. وإذا كان المغذي يستقبل مادة غير متجانسة من الأعلى، فلن يؤدي تحسين تحكم المغذي وحده إلى إنتاج مخرج متجانس. ويجب النظر إلى وعاء التخزين وانتقال القادوس وترتيب التفريغ باعتبارها نظام تدفق واحداً.
ابدأ بالمسحوق، وليس برسم الخزان
تبدأ مناقشة التصميم الموثوقة بسلوك المادة. فالأوصاف العامة مثل «مسحوق ناعم» أو «مادة حرة التدفق» لا تكفي لتحديد ما إذا كان ترتيب التخزين سيحد من الانفصال. والأسئلة ذات الصلة عملية: هل يحتوي المسحوق على حبيبات خشنة وجسيمات دقيقة معاً؟ هل يمتص الرطوبة؟ هل ينضغط تحت وزنه الذاتي؟ هل هو حساس للتآكل؟ هل يتسيّل بسهولة؟ هل تغير مصدره أو تركيبته؟
بالنسبة إلى خط قائم، ينبغي أخذ العينات من عدة نقاط بدلاً من موقع واحد مناسب. قارن المادة الواردة، والمادة القريبة من بداية التفريغ، والمادة من منتصف فترة التفريغ، والمادة القريبة من النهاية. ويمكن أن توضح الاختلافات في توزيع الجسيمات أو الرطوبة أو الكثافة الظاهرية أو المظهر ما إذا كان الوعاء يسهم في الانفصال.
ومن المفيد أيضاً توثيق تسلسل التشغيل. فالخزان الذي يُفرغ مباشرة بعد التعبئة يتصرف بشكل مختلف عن خزان يحتفظ بالمادة لأيام. كما أن الوعاء الذي يُعاد ملؤه أثناء التفريغ يتصرف بشكل مختلف عن وعاء يُشغّل على دفعات. وحتى تغيير يبدو بسيطاً — مثل التحول من التعبئة العلوية المستمرة إلى تفريغ الشاحنات المتقطع — يمكن أن يغير نمط المادة الداخلي.
أسئلة تكشف حالة التصميم الفعلية
قبل اختيار أو تعديل خزانات تخزين المواد السائبة الجافة، وضّح مدة التخزين المتوقعة، ومعدل التعبئة العادي، ومعدل التعبئة الأقصى، ومعدل التفريغ، وتكرار التفريغ، وما إذا كان الوعاء سيُفرغ بالكامل بين المواد. واسأل عما إذا كانت درجات متعددة ستستخدم وعاءً واحداً، وما إذا كانت المعدات اللاحقة تتطلب كثافة ظاهرية ثابتة، وما إذا كان من المتوقع وصول المادة دافئة أو رطبة أو مهوّاة. وتؤثر هذه التفاصيل في زاوية المخروط الصحيحة وحجم المخرج وترتيب المدخل وطريقة المساعدة على التدفق.
يكون اختبار المواد ذا قيمة خاصة عندما تكون عواقب عدم الاتساق كبيرة. ويمكن لتقييم خصائص التدفق أن يساعد في تحديد احتكاك الجدار وقوة التماسك والنفاذية وقابلية الانضغاط وأبعاد المخرج المحتملة اللازمة لدعم نظام التدفق المطلوب. وهو لا يغني عن التصميم الميكانيكي السليم، لكنه يمنع اتخاذ القرارات بناءً على الحجم الاسمي للجسيمات فقط.
التصميم لحركة مواد مضبوطة
يتمثل الهدف الرئيسي عادةً في تشجيع التدفق الكتلي حيثما كان ذلك ممكناً. ففي التدفق الكتلي، تتحرك المادة عبر كامل المقطع العرضي للوعاء أثناء التفريغ. ولا يبقى المخزون القريب من الجدار خلفاً بينما تفرغ قناة مركزية. وهذا يقلل اختلاف زمن المكوث ويزيد احتمال أن تمثل المادة الخارجة من الوعاء الكتلة المخزنة ككل.
لا يتحقق التدفق الكتلي باختيار مخروط شديد الانحدار من كتالوج من دون مراجعة إضافية. إذ يجب أن تكون جدران القادوس شديدة الانحدار وملساء بدرجة كافية للمسحوق المحدد، كما يجب أن يكون المخرج كبيراً بما يكفي لتجنب الأقواس المستقرة أو التجاويف. ويمكن لمادة الجدار والبطانات وجودة اللحام والدرزات الداخلية والبقايا المتراكمة جميعها أن تغير حالة الاحتكاك الفعلية. وقد يعمل مخروط جيداً مع منتج واحد ثم يكون أداؤه ضعيفاً بعد تغيير المادة الخام.
بالنسبة إلى الأوعية الدائرية، يكون الانتقال من الغلاف الرأسي إلى القادوس مهماً بشكل خاص. يوفر القسم الرأسي الطويل حجم التخزين، لكنه لا يحدد جودة التفريغ. فالقادوس والمخرج يتحكمان في طريقة استرجاع المادة المخزنة. وإذا كان الانتقال قليل الانحدار جداً أو كان المخرج صغيراً، فقد تتطور مناطق راكدة حتى عندما تكون سعة الخزان الإجمالية كافية.
ينبغي استخدام المكونات الداخلية بحذر. فبعض الإدخالات يمكن أن تحسن أنماط التدفق أو تقلل مسافة السقوط أثناء التعبئة، في حين تخلق أخرى حوافاً تتراكم عليها المادة. ويجب تقييم أي جهاز داخلي من حيث قابلية التنظيف والتآكل وسهولة الوصول للفحص وما إذا كان يضيف مساراً جديداً للانفصال. وغالباً ما تكون الهندسة الأبسط والفعالة أسهل في التشغيل مع مرور الوقت من ترتيب يحتوي على مكونات متعددة صعبة الصيانة.
ترتيبات التعبئة لا تقل أهمية عن التفريغ
يمكن إنشاء قادوس جيد التصميم ومع ذلك إدخال الانفصال أثناء التعبئة. إذ يمكن لتيار سريع السقوط عبر مساحة مفتوحة أن يصطدم بالكومة ويولد غباراً ويسمح للجسيمات الخشنة بالتحرك إلى الخارج. ولا تقتصر المسألة على النظافة العامة؛ فشكل وطاقة التيار الوارد يؤثران في كيفية توزيع الكسور داخل الوعاء.
يمكن لعدة أساليب تقليل هذا التأثير، حسب المادة والسعة:
- تقليل ارتفاع السقوط غير المتحكم فيه حيثما يسمح تخطيط الوعاء بذلك.
- استخدام ترتيب تعبئة يوجه المادة بصورة متوقعة بدلاً من السماح بصدمات متكررة خارج المركز.
- مواءمة سعة المدخل مع الوعاء المستقبِل حتى لا تؤدي التعبئة إلى إزاحة هواء مفرطة.
- توفير تهوية وترشيح مناسبين للتحكم في حركة الهواء دون تقييد عملية التعبئة.
- تجنب السماح لوعاء فارغ جزئياً باستقبال درجات مواد مختلفة بشكل حاد دون إجراء انتقال محدد.
هذه ليست وصفات عامة صالحة لكل الحالات. فعلى سبيل المثال، قد يحسن ترتيب موزع التوزيع لمنتج حبيبي، لكنه قد يسبب تراكمات مع مسحوق ناعم متماسك. وينبغي أن تتبع الطريقة المختارة سلوك المادة ومتطلبات التنظيف، لا تفضيلاً عاماً لإضافة مزيد من المعدات الداخلية.
بالنسبة إلى المشاريع التي تتطلب سعة تخزين كبيرة، ينبغي أن يشمل اختيار الوعاء فلسفة التعبئة والتفريغ منذ البداية. ويمكن النظر في معدات مثل صوامع بسعة 3000-6000 طن ضمن خطة السعة، لكن الحجم وحده لا يحدد الأداء. إذ تظل فتحة المدخل ومسار التهوية وهندسة القادوس وواجهة المخرج وتسلسل الاسترجاع عوامل حاسمة للتحكم في الانفصال.
اربط المخرج بالمغذي دون خلق مشكلة جديدة
غالباً ما يُغفل عن الواجهة أسفل القادوس. فقد يكون حجم المغذي مناسباً لمتوسط الإنتاجية، لكنه لا يزال يتلقى تحميلاً غير متساوٍ لأن هندسة المخرج تركز المادة على جزء واحد من مدخله. ويمكن أن يسبب ذلك تعبئة متغيرة للولب، أو تحميل غير متساوٍ للحزام، أو نبضات إلى صمام دوار.
راجع ما إذا كان مدخل المغذي نشطاً بالكامل، وما إذا كان الانتقال يحتوي على جيوب ميتة، وما إذا كان يُطلب من المغذي استخراج المادة بانتظام عبر مخرج واسع. وقد يكون الوصل القصير والحاد مناسباً للتصنيع، لكنه قد يدفع المادة إلى التحميل التفضيلي على أحد الجانبين. وعلى العكس، يمكن أن يصبح الانتقال الطويل ذي الزوايا غير المناسبة منطقة ركود أخرى.
تؤثر الصمامات الدوارة واللوالب والبوابات المنزلقة ومغذيات الحزام كل منها في المادة بعد مغادرتها القادوس. فقد يضغط اللولب بعض المساحيق؛ وقد يسبب الصمام الدوار تأثيرات مرتبطة بالضغط في الأنظمة الهوائية؛ وقد توفر البوابة المنزلقة العزل لكنها نادراً ما تكون جهاز تحكم دقيقاً بالتدفق بمفردها. ويعتمد الاختيار الصحيح على المعدل المطلوب وظروف الضغط وحساسية المادة ومدى استقرار التدفق في المنبع.
طريقة عملية لاستكشاف أخطاء خط قائم وإصلاحها
عندما يكون عدم الاتساق قائماً بالفعل، لا ينبغي أن تكون التعديلات الكبيرة الإجراء الأول. ابدأ بمراقبة دورة كاملة واحدة: التعبئة والتخزين وبدء التشغيل والتفريغ العادي والتفريغ عند المستوى المنخفض وإعادة التعبئة. دوّن مستوى المادة الذي تظهر عنده المشكلة. فإذا بدأت المشكلة قرب نهاية التشغيل فقط، فمن الأرجح أن تكون المادة الراكدة أو قناة التدفق المتغيرة هي السبب، وليس خطأ معايرة المغذي. وإذا ظهرت مباشرة بعد التعبئة، فقد يكون نمط التعبئة أو حالة الهواء هو المشتبه الأقوى.
بعد ذلك، قارن طريقة التشغيل الحالية بالطريقة المقصودة. هل صُمم الوعاء للتفريغ الكامل لكنه يُشغّل كخزان يُستكمل ملؤه باستمرار؟ هل تم إدخال درجة مادة جديدة؟ هل يستخدم المشغّلون الاهتزاز بشكل روتيني لأن التفريغ غير موثوق بخلاف ذلك؟ هل ضيّق تراكم الغبار مسار تهوية أو غيّر قراءة مستشعر المستوى؟ يمكن للتغييرات التشغيلية الصغيرة أن تتجاوز تدريجياً الافتراضات الموضوعة أثناء التصميم.
ثم أجرِ تغييراً واحداً مضبوطاً في كل مرة. فتعديل تسلسل التعبئة ومعدل التفريغ وإعداد التهوية وممارسة الاهتزاز وسرعة المغذي في وقت واحد يجعل من الصعب تحديد السبب الفعلي. سجّل حالة المادة واستجابة العملية بعد كل تغيير. وقد يبدو هذا النهج أبطأ في البداية، لكنه يتجنب تثبيت النظام على ضوابط تعويضية تخفي المشكلة الأصلية.
تغييرات تستحق مراجعة هندسية
لا ينبغي ارتجال بعض الإجراءات أثناء الإنتاج. فتكبير مخرج أو تغيير زاوية القادوس أو إضافة وسائد هوائية أو تركيب هزازات أو تثبيت إدخالات داخلية يمكن أن يغير الأحمال وسلوك الغبار وتدهور المادة وظروف سلامة العملية. وأي تعديل يؤثر في هيكل الوعاء أو تخفيف الضغط أو نظام الدعم أو ترتيبات الوصول يتطلب تقييماً هندسياً مناسباً. وينطبق الحذر نفسه عندما تتغير خصائص المسحوق من الجاف وحر التدفق إلى الحساس للرطوبة أو المتماسك.
الحفاظ على استقرار الأداء بعد التشغيل الأولي
يُحافظ على أداء التخزين الجيد من خلال الانضباط التشغيلي. احتفظ بمواصفات المواد وسجلات الحالة عند الاستلام متاحة للأشخاص الذين يحققون في تغيرات العملية. ونظف البقايا من المواقع التي قد تتراكم فيها وتغير احتكاك الجدار. وافحص الأختام ومرشحات التهوية وأجهزة قياس المستوى لأن ضعف التهوية أو معلومات المستوى غير الدقيقة يمكن أن تؤدي إلى ممارسات تعبئة غير مناسبة.
عندما يكون اتساق المادة أمراً حاسماً، ضع قاعدة واضحة لانتقالات الدرجات والمخزون الجزئي. فقد يؤدي خلط مسحوقين متشابهين اسمياً من دون إجراء محدد إلى فترة تفريغ يصعب تفسيرها. وإذا كان التنظيف الكامل غير عملي، فحدد منطقة الانتقال المتوقعة وأدرها بشكل مقصود بدلاً من افتراض أن الخزان يصبح متجانساً فوراً.
المبدأ الأكثر فائدة بسيط: يجب أن يحافظ التخزين على حالة المادة المطلوبة لخطوة العملية التالية. إن خزانات تخزين المواد السائبة الجافة المختارة بشكل صحيح لا تقتصر وظيفتها على الاحتفاظ بالمخزون. بل توجه طريقة دخول المادة إلى النظام واستقرارها وخروجها منه. وعند النظر إلى ظروف التعبئة وهندسة الوعاء وتصميم المخرج وتكامل المغذي معاً، يصبح الانفصال مسألة هندسية قابلة للتحكم بدلاً من لغز إنتاجي متكرر.
المنشورات ذات الصلة
- ▶ كيف يتعامل صومعة المواد السائبة الجافة مع التعبئة الهوائية والتفريغ بالجاذبية
- ▶ ما هي صومعة المواد الجافة السائبة، ومتى يحتاج إليها المصنع؟
- ▶ هل يمكن دمج صوامع تخزين المواد السائبة الجافة في أنظمة الخلط الحالية التي يتم التحكم بها عبر PLC؟
- ▶ هل تفي صوامع المواد السائبة الجافة المصممة وفقًا لمعيار API 650 بمتطلبات القسم الثامن من ASME؟
- ▶ هل يُعد تخزين المواد الصلبة السائبة في صوامع من الفولاذ المقاوم للصدأ خيارًا عمليًا لموزعي المواد الكيميائية الزراعية صغار الحجم؟
- ▶ كيف تعمل مستشعرات المستوى المعتمدة على الاهتزاز في الصوامع المصنوعة من الفولاذ المقاوم للصدأ ذات الطلاء المسحوق؟
رسالة عبر الإنترنت