





هل يمكن لحام صوامع الفولاذ المقاوم للصدأ في الموقع دون المساس بالامتثال لمعايير المواد الغذائية؟
Time : 05-10-2026
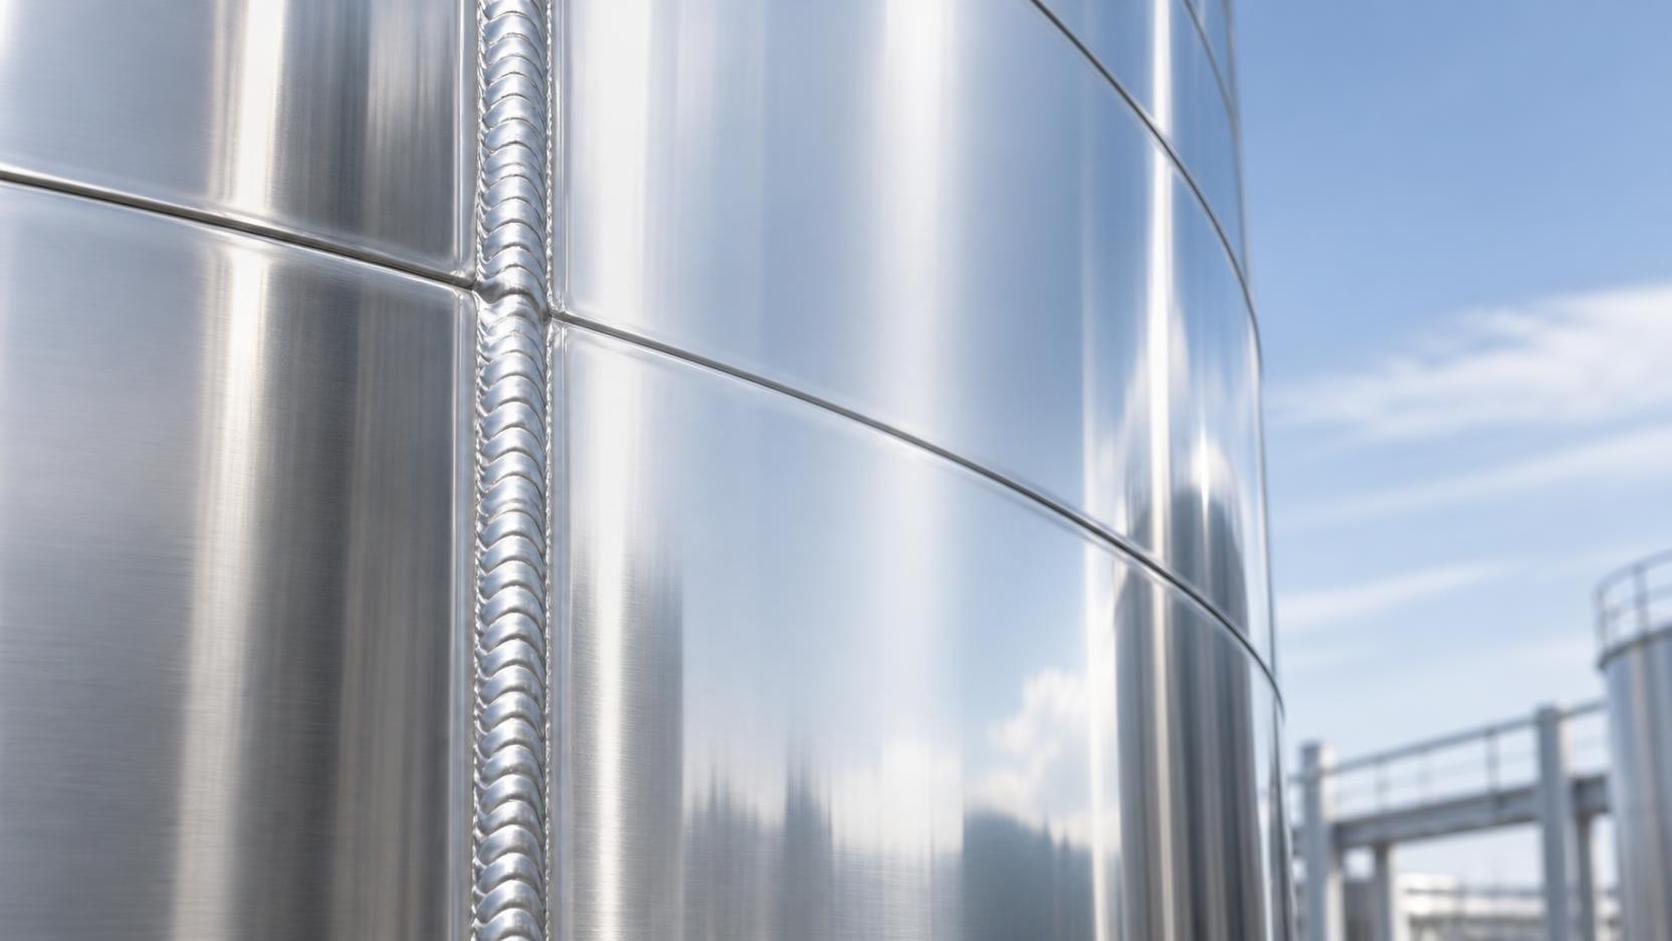
نعم—يمكن لحام صوامع الفولاذ المقاوم للصدأ في الموقع مع الحفاظ على الامتثال الكامل لمعايير ملامسة الأغذية، ولكن فقط عند اتباع بروتوكولات صارمة للمواد والإجراءات والتحقق. بالنسبة لمتخصصي مراقبة الجودة والسلامة المشرفين على مشاريع تخزين المواد السائبة الغذائية أو الدوائية أو عالية النقاء، يُعد فهم قابلية اللحام ومتطلبات تشطيب السطح (مثلًا، Ra ≤ 0.8 μm) ومعايير التخميل بعد اللحام لصوامع الفولاذ المقاوم للصدأ أمرًا بالغ الأهمية. تستفيد شركة Shandong Guokai International Trade Co., Ltd. من فرق اللحام الميداني المعتمدة وفق ISO، وإجراءات المتوافقة مع ASME، والتحقق من جهات خارجية لضمان أن كل لحام في الموقع يفي بمعايير FDA و3-A وEC 1935/2004—دون المساس بالنظافة أو مقاومة التآكل أو السلامة الهيكلية.
لا يُعد لحام صوامع الفولاذ المقاوم للصدأ في الموقع غير متوافق بطبيعته، لكنه ينقل المسؤولية من التصنيع الخاضع للرقابة في المصنع إلى ضمان الجودة المنفذ ميدانيًا. وعلى عكس الوحدات الملحومة في الورش، حيث تُدار المتغيرات البيئية بإحكام، تُدخل الظروف الميدانية متغيرات غير خاضعة للرقابة، مثل: الرطوبة المحيطة والجسيمات المحمولة بالرياح وتقلبات درجات الحرارة واتساق أداء المشغلين عبر الورديات. تؤثر هذه العوامل مباشرةً في هندسة خرزة اللحام، وعرض المنطقة المتأثرة بالحرارة (HAZ)، وتجدد طبقة أكسيد الكروم—وهي عوامل تحدد ما إذا كان اللحام سيبقى خاملًا وناعمًا ومقاومًا للكائنات الدقيقة.
لا تكمن القضية الأساسية في *ما إذا كان* يمكن إجراء اللحام في الموقع، بل في *كيفية* التحقق من سلامة اللحام وفقًا لمعايير الجودة الغذائية. لا تحظر FDA 21 CFR Part 110 وEC 1935/2004 اللحام الميداني؛ بل تشترطان أن تفي الأسطح النهائية بالحدود المحددة للخشونة والتركيب الكيميائي وأداء الطبقة السلبية. وعلى وجه التحديد، يُلزم باستخدام Ra ≤ 0.8 μm لأسطح ملامسة المنتج في تطبيقات الألبان وحليب الأطفال الصناعي والمستحضرات الدوائية المعقمة—ليس كمعيار اعتباطي، بل لأن عدم انتظام السطح الذي يتجاوز هذه القيمة يحبس البقايا العضوية ويقاوم التنظيف ويُسرّع التنقر الموضعي في ظل دورات CIP المتكررة. قد يفشل لحام يجتاز الفحص البصري والتصوير الشعاعي في اختبار احتجاز الميكروبات إذا تجاوزت درجة تشطيبه المجهري Ra 1.2 μm أو احتوى على تلوث بالحديد المدمج.
لذلك، يجب أن تتجاوز مواصفة إجراء اللحام (WPS) القوة الميكانيكية. ويجب أن تحدد كيمياء معدن الحشو (مثل ER316L مع ≤ 0.02% كربون)، وحدود درجة الحرارة بين التمريرات (≤ 150°C لمنع تكوّن طور سيغما)، ونقاء غاز الحماية (≥ 99.998% أرجون مع ≤ 3 ppm O₂)، ومدة الانتظار بعد اللحام قبل التخميل. غالبًا ما تغفل الفرق الميدانية التي تستخدم قوالب WPS عامة لـ«الفولاذ المقاوم للصدأ» عن أن المعادن الأساسية 304 و316L تتطلب ضوابط مختلفة لإدخال الحرارة—وأن خطر تحسّس حدود الحبيبات يزداد أُسّيًا فوق 425°C لأكثر من 30 ثانية. ومن دون مراقبة حرارية في الوقت الفعلي وسجلات موثقة لتبريد ما بين التمريرات، لا يمكن إثبات الامتثال بموضوعية.
والتحقق من تشطيب السطح لا يقل قابلية للتنازل عنه. فلا يكفي قياس Ra وحده. تشير إرشادات FDA للصناعة: ممارسات التصنيع الجيدة الحالية (CGMP) للأغذية إلى أن «ملمس السطح يجب تقييمه باستخدام قياس بروفيلومتري معاير عند نقاط متعددة لكل خط لحام، بما في ذلك الجذر والغطاء والمناطق المتأثرة بالحرارة». ولا تعكس قراءة Ra عند نقطة واحدة على تاج اللحام وجود القطع السفلي أو الشقوق الدقيقة على طول الحافة—وهي مواقع شائعة لبدء تكوّن الغشاء الحيوي. ويرفض المدققون الخارجيون بصورة روتينية اللحامات التي تظهر فيها آثار البروفيلومتر انحرافًا >15% في ارتفاع القمة إلى الوادي عبر طول أخذ عينات يبلغ 1 mm، حتى لو كان متوسط Ra ضمن المواصفات. ويتطلب هذا المستوى من الدقة القياس المترولوجي في الموقع—وليس عينات تُرسل إلى المختبر.
التخميل ليس خطوة تجميلية—بل هو إعادة التهيئة الوظيفية لطبقة أكسيد الكروم السلبية. يفرض ASTM A967 التخميل بحمض النيتريك أو حمض الستريك بعد اللحام، لكن التطبيقات ذات الدرجة الغذائية تتطلب قيودًا إضافية: يجب أن تبقى درجة حرارة الحمام بين 50–60°C (لتجنب التشقق الإجهادي الناتج عن الكلوريدات)، ويجب التحقق من زمن الغمر وفقًا لسماكة اللحام والسبيكة (لا تثبيته عند 30 دقيقة)، كما يجب أن يحقق شطف الماء بعد التخميل < 10 ppm من إجمالي المواد الصلبة الذائبة (TDS) لمنع الصدأ الفوري. ينطوي التخميل الميداني من دون أجهزة قياس التوصيلية ومسجلات pH ومحللات TDS على مخاطر لا يمكن قياسها. فالكلوريدات المتبقية—even عند 2 ppm—تبدأ تآكل الشقوق خلال 12 شهرًا تحت التعرض الدوري للرطوبة والجفاف.
التوثيق هو البوابة النهائية. يجب أن تتضمن حزمة اللحام المطابقة في الموقع: بطاقات تعريف للحامين المعتمدين مع سجلات تأهيل سارية (ASME Section IX QW-301)، وأرقام دفعات أسلاك الحشو القابلة للتتبع مع تقارير اختبار المصنع، وسجلات التصوير الحراري لكل تمريرة، وتقارير قياس البروفيلومتري موقعة من خبراء قياس معتمدين، وشهادات تحقق من التخميل من جهات خارجية تشير إلى ASTM A967 Method A أو B. ولا تحمل «تقارير فحص اللحام» العامة التي تفتقر إلى هذه العناصر أي قيمة أثناء عمليات تدقيق FDA قبل الموافقة أو مراجعات اعتماد معايير 3-A الصحية.
يفسر هذا الانضباط سبب رفض بعض المصنّعين للحام في الموقع تمامًا—بينما يدمجه آخرون، مثل Shandong Guokai، في نموذج التسليم المعتمد لديهم. ويتعامل نهجهم مع كل لحام ميداني باعتباره حدث تحقق مستقلًا: تتم معاينة وتجهيز وصلة ما قبل اللحام وتصويرها؛ وتُسجّل درجات الحرارة بين التمريرات عبر مزدوجات حرارية مزودة بتقنية Bluetooth ومتزامنة مع لوحات معلومات QA قائمة على السحابة؛ ويخضع كل خط لحام مكتمل في الوقت نفسه لاختبار البروفيلومتري واختبار الفيروكسيل للكشف عن الحديد الحر. ولا ينتقل أي لحام إلى المرحلة التالية حتى تعتمد جميع نقاط البيانات من قبل مهندس جودة معيّن—وليس مشرف الموقع فقط.
بالنسبة للمستخدمين النهائيين الذين يقيمون الموردين، لا يتمثل السؤال في «هل يمكنهم اللحام في الموقع؟» بل في «كيف يثبتون أن كل لحام يفي بحدود هجرة النيكل والكروم الواردة في EC 1935/2004 Annex I؟». يجب إجراء اختبار الهجرة—المطلوب لأي سطح ملامس للأغذية—على عينات ملحومة فعلية، وليس على عينات من المعدن الأساسي. إن الموردين الذين يشيرون إلى «امتثال المواد» دون تقديم تقارير اختبار الهجرة للوصلات الملحومة يغفلون المتغير الأكثر تأثيرًا.
تظل صوامع الفولاذ المقاوم للصدأ الملحومة ميدانيًا قابلة للتطبيق في الاستخدامات ذات الدرجة الغذائية—ولكن فقط عند التعامل معها بوصفها أنظمة هندسية، لا هياكل مُصنّعة. يجسد صومعة فولاذية لأعلاف الحبيبات هذا المبدأ: فهي مصممة لتخزين أعلاف حيوانية عالية الرطوبة وعالية الدهون، ويتضمن تجميعها في الموقع إعداد خريطة إلزامية للحامات، وتسجيلًا آنيًا لدرجة حرارة HAZ، ومطيافية المعاوقة الكهروكيميائية بعد التخميل للتأكد من أن سماكة طبقة الأكسيد ≥ 3 nm. تقضي هذه البروتوكولات على الغموض—إذ تحوّل اللغة التنظيمية إلى إجراءات قابلة للقياس والتكرار والتدقيق.
لا يتحقق الامتثال بمجرد اختيار الفولاذ المقاوم للصدأ—بل يُحافظ عليه من خلال التحول المعدني المنضبط. كل لحام في الموقع هو حدث إعادة تصنيع موضعي. ويعتمد نجاحه بدرجة أقل على مهارة اللحام وبدرجة أكبر على دقة نظام التحقق المحيط به.
المنشورات ذات الصلة
- ▶ كيف يتعامل صومعة المواد السائبة الجافة مع التعبئة الهوائية والتفريغ بالجاذبية
- ▶ ما هي صومعة المواد الجافة السائبة، ومتى يحتاج إليها المصنع؟
- ▶ هل يمكن دمج صوامع تخزين المواد السائبة الجافة في أنظمة الخلط الحالية التي يتم التحكم بها عبر PLC؟
- ▶ هل تفي صوامع المواد السائبة الجافة المصممة وفقًا لمعيار API 650 بمتطلبات القسم الثامن من ASME؟
- ▶ هل يُعد تخزين المواد الصلبة السائبة في صوامع من الفولاذ المقاوم للصدأ خيارًا عمليًا لموزعي المواد الكيميائية الزراعية صغار الحجم؟
- ▶ كيف تعمل مستشعرات المستوى المعتمدة على الاهتزاز في الصوامع المصنوعة من الفولاذ المقاوم للصدأ ذات الطلاء المسحوق؟
رسالة عبر الإنترنت