





صوامع تخزين المواد السائبة: ما الذي يؤثر في انفصال المواد أثناء التخزين
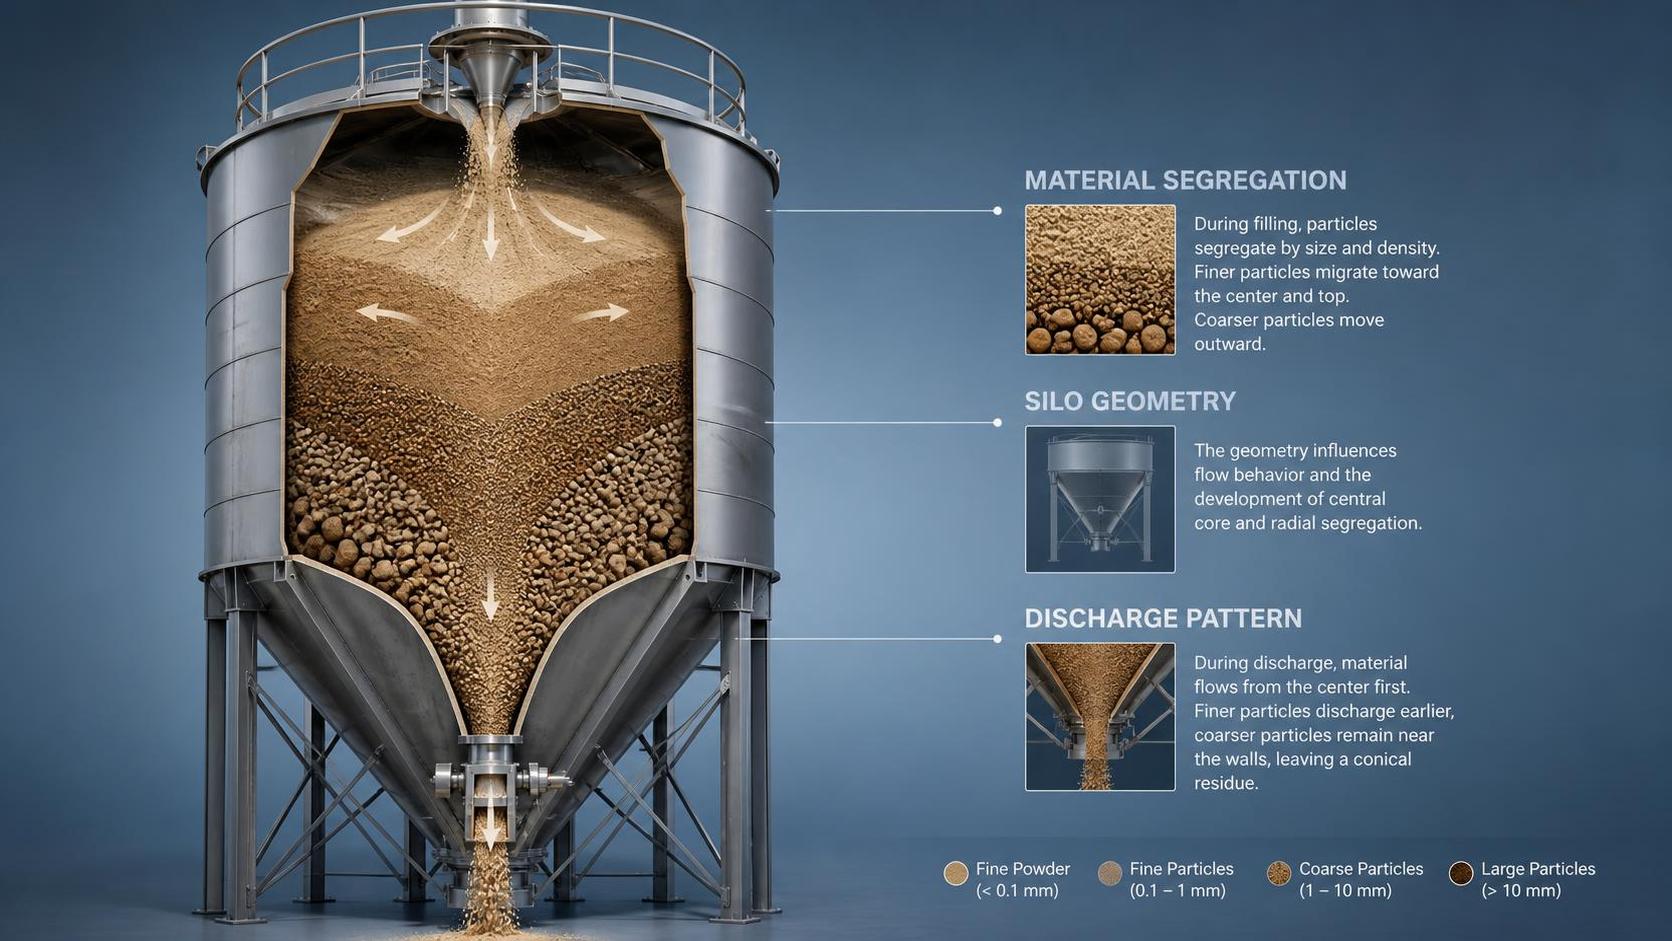
يبدأ الأمر عادةً بشكوى تبدو بسيطة: فالمادة الخارجة من الصومعة لا تبدو أو تتصرف مثل المادة التي دخلت إليها. في بعض المصانع، تظهر المشكلة في صورة عدم ثبات الكثافة الظاهرية. وفي مصانع أخرى، تتجلى في التفريغ غير المنتظم، أو ارتفاعات مفاجئة في الغبار، أو تغير سلوك الرطوبة، أو عدم استقرار التغذية إلى المعدات اللاحقة. وقد يشتبه المشغلون أولًا في سوء جودة المواد الخام، إلا أن المشكلة غالبًا ما تتطور أثناء التخزين نفسه.
في صوامع تخزين المواد السائبة، يُعد الانفصال الحبيبي أحد أكثر الأسباب شيوعًا لهذا الاختلاف. فالجسيمات الدقيقة تتحرك بطريقة مختلفة عن الجسيمات الخشنة، كما تستقر الأجزاء الأعلى كثافة بطريقة مختلفة عن الأجزاء الأخف. وقد تنفصل مادة تبدو متجانسة على ناقل أثناء التعبئة، وتبقى على شكل طبقات خلال التخزين، ثم تُفرَّغ لاحقًا بنمط غير متجانس. وإذا كنت تقيّم أداء الصومعة لتخزين الحبوب أو المساحيق الأسمنتية أو الرماد المتطاير أو المنتجات المعدنية أو المواد الصلبة الكيميائية، فمن المفيد أن تدرك أن الانفصال الحبيبي نادرًا ما ينتج عن عامل واحد فقط. فهو عادةً نتيجة تفاعل سلوك المادة مع هندسة الصومعة، وممارسات التعبئة، ونمط التفريغ في الوقت نفسه.
إن الطريقة العملية للتعامل مع هذه المشكلة لا تتمثل في السؤال عما إذا كانت المادة قابلة للانفصال، بل في تحديد متى وأين وتحت أي ظروف مناولة تكون أكثر عرضة للانفصال. ويسهّل هذا التحول في التفكير اختيار طريقة التخزين المناسبة، وتجنب التعامل مع مشكلة تصميم على أنها مشكلة في المادة.
لماذا يحدث الانفصال حتى قبل امتلاء الصومعة
يتصور كثيرون الصومعة باعتبارها حاوية سلبية، لكن التخزين يبدأ في التأثير على المادة منذ دخول أول تدفق من الجزء العلوي. فمسار السقوط مهم، وكذلك سرعة التدفق الوارد. وإذا كانت المادة الصلبة السائبة المختلطة تحتوي على نطاق من أحجام الجسيمات أو أشكالها أو كثافاتها، فقد تتدحرج الجسيمات الأكبر أو الأثقل لمسافة أبعد عبر السطح، بينما تبقى المادة الأدق أو الأخف بالقرب من نقطة التعبئة. ويؤدي ذلك إلى انفصال شعاعي أثناء التعبئة.
ومن الآليات الشائعة الأخرى انفصال الغربلة. فعندما يصطدم تدفق من الجسيمات المختلطة بكومة، تتشكل فراغات بين الجسيمات الخشنة. ويمكن للجسيمات الدقيقة أن تسقط عبر هذه الفراغات وتتجمع في مناطق مختلفة. ويحدث ذلك بسهولة في المواد الجافة سهلة التدفق، وقد يتفاقم عند تعبئة الصومعة بشكل متكرر من موقع مركزي ثابت. ومع مرور الوقت، قد تتطور داخل الكتلة المخزنة طبقات أو مناطق لا يمكن رؤيتها من الخارج، لكنها تصبح واضحة جدًا أثناء التفريغ.
وقد تلعب التمييُع دورًا أيضًا. إذ يمكن للمساحيق شديدة الدقة أن تحمل الهواء معها أثناء التعبئة الهوائية أو الميكانيكية السريعة. وإذا لم يتبدد الهواء بشكل متساوٍ، فقد يستقر المسحوق بطريقة غير متجانسة. وفي بعض الحالات، يبدو السطح العلوي مستويًا بينما يكون توزيع الكثافة الداخلي غير متجانس. ولهذا السبب قد يتم تفريغ المسحوق نفسه بسلاسة في يوم وبشكل غير متساوٍ في اليوم التالي، حتى عندما يبدو مصدر التغذية دون تغيير.
خصائص المادة الأكثر أهمية
عند مناقشة الانفصال في صوامع تخزين المواد السائبة، غالبًا ما يركز الناس فقط على حجم الجسيمات. ولا شك أن الحجم مهم، لكنه ليس كافيًا بمفرده. فقد يحدث الانفصال حتى مع توزيع ضيق لأحجام الجسيمات إذا اختلفت كثافة الجسيمات بدرجة كبيرة. كما يمكن أن تنفصل مادة ذات كثافة متقاربة إذا اختلف الشكل بما يكفي للتأثير في التدحرج أو التشابك أو احتجاز الهواء.
وتستحق عدة خصائص الاهتمام أثناء التقييم الفني:
توزيع أحجام الجسيمات. تؤدي التوزيعات الواسعة عادةً إلى زيادة احتمالية الانفصال، لا سيما عندما تنتقل الجسيمات الدقيقة إلى الفراغات المحيطة بالجسيمات الأكبر.
شكل الجسيمات. تميل الجسيمات المستديرة إلى التدحرج لمسافة أبعد من الجسيمات الزاوية. وقد تتسبب الجسيمات الصفائحية أو الليفية في تكوين جسور أو تتجه بشكل مختلف تحت الحمل.
تباين الكثافة الظاهرية. قد تفرز المكونات ذات الكثافات المختلفة نفسها أثناء التدفق والتكويم، حتى إذا لم تكن أحجام جسيماتها مختلفة بدرجة كبيرة.
حالة الرطوبة. يمكن لكمية بسيطة من الرطوبة أن تقلل تطاير الغبار وأحيانًا تحد من الانفصال الحر، لكنها قد تزيد التماسك أيضًا. وعندما يتطور التماسك بشكل غير متساوٍ، يصبح التدفق أقل قابلية للتنبؤ.
قابلية التهوية. يمكن للمساحيق الدقيقة التي تحتفظ بالهواء أن تستقر ببطء وتنتج مناطق كثافة غير مستقرة.
قابلية التدفق والانضغاط. قد لا تُفرَّغ المادة التي تنضغط بمرور الوقت بالطريقة نفسها التي تمت بها تعبئتها، مما قد يجعل الانفصال الداخلي أكثر وضوحًا أثناء السحب.
وعند مقارنة المواد بين التطبيقات المختلفة، تتمثل النقطة الأساسية في أن منتجين ذوي حجم جسيمات اسمي متشابه قد يتطلبان تصميمين مختلفين جدًا للصومعة، بسبب اختلاف الشكل أو الحساسية للهواء أو سلوك التصلب والانضغاط.
أين يبدأ تصميم الصومعة في تضخيم المشكلة
حتى المادة التي جرى توصيفها جيدًا يمكن أن تنفصل إذا شجعت وعاء التخزين على تدفق غير متجانس. ومن أكبر مؤثرات التصميم الفرق بين سلوك تدفق القمع وسلوك التدفق الكتلي. ففي نمط تدفق القمع، تتحرك المادة الموجودة في المركز أولًا، بينما تبقى المادة القريبة من الجدران راكدة لفترات أطول. وقد يحافظ ذلك على الانفصال الناتج أثناء التعبئة، ثم يطلق المناطق المخزنة بالتتابع. ومن الناحية العملية، تتلقى المعدات اللاحقة تركيبًا متغيرًا بمرور الوقت بدلًا من خليط ثابت.
وغالبًا ما يُفضَّل سلوك التدفق الكتلي عند أهمية تقليل الانفصال، لأن جميع المواد تتحرك عند سحب أي جزء من المادة. ولا يؤدي ذلك إلى إزالة الانفصال الناتج أثناء التعبئة، لكنه يقلل الركود طويل الأمد ويساعد على الحفاظ على حركة الوارد أولًا يصرف أولًا. وتعتمد إمكانية تحقيق التدفق الكتلي على احتكاك الجدار، وزاوية القادوس، وحجم المخرج، وخصائص تدفق المادة.
كما أن هندسة القادوس مهمة أيضًا. فقد يشجع القادوس الضحل أو المخرج الأصغر من اللازم على تكوّن الأنفاق أو الأقواس أو أنماط التفريغ غير المنتظمة، مما يجعل آثار الانفصال أكثر وضوحًا. وقد تبدو الأسطوانة الطويلة ذات المدخل المركزي فعالة من منظور التخطيط، لكن إذا أدى ترتيب التحميل العلوي إلى تكوين أكوام متكررة في منطقة واحدة، فقد يصبح توزيع المادة الداخلي أكثر تفاوتًا تدريجيًا.
ولهذا السبب، ينبغي ألا تعزل التقييمات الفنية السعة عن نمط التدفق. فقد تكون الصومعة مصممة بشكل صحيح من حيث الحجم، لكنها لا تزال تؤدي أداءً ضعيفًا إذا لم تتوافق ظروف التعبئة والتفريغ مع المادة الصلبة السائبة.
غالبًا ما تكون طريقة التعبئة هي المتغير الخفي
في كثير من المنشآت، تُلقى مسؤولية المشكلة على وعاء التخزين بينما تظل ممارسة التعبئة دون تغيير. وقد يكون ذلك خطأً. فالمدخل العلوي ذو النقطة الواحدة بسيط، لكنه قد يؤدي إلى توزيع مخروطي صاعد أو هابط تبعًا للمادة ومعدل التغذية. وإذا اصطدم التدفق الوارد بالنقطة نفسها في كل دورة، فقد يصبح نمط الانفصال الناتج ثابتًا جدًا ومسببًا للمشكلات.
يمكن أن يساعد تغيير ترتيب التعبئة. وبحسب التطبيق، قد يعني ذلك تقليل ارتفاع السقوط، أو التحكم في سرعة التغذية، أو استخدام موزع لتغيير طريقة وصول المادة، أو تجنب الظروف التي تؤدي إلى تهوية المسحوق الدقيق بشكل مفرط. وتستفيد بعض الأنظمة من نقاط تعبئة متعددة أو أجهزة تحد من الفرز الشعاعي أثناء الترسيب. ويعتمد الاختيار الصحيح على ما إذا كانت المادة أكثر حساسية للتدحرج أو الغربلة أو حمل الهواء.
وتستحق المساحيق الصناعية الدقيقة اهتمامًا خاصًا في هذا الجانب. ففي معدات مثلFly Ash Silos، يمكن لظروف التعبئة أن تؤثر بقوة في طريقة استقرار المسحوق وتصلبه. وإذا كان الرماد الوارد مهوّى بدرجة كبيرة، فقد تصبح الفروق الداخلية في الكثافة مشكلة أكبر من الانفصال الظاهر في الحجم. وهذا لا يعني أن الصومعة غير مناسبة، بل يعني أن ترتيب المدخل وفتحات التهوية يستحقان التدقيق نفسه الذي يُولى للهيكل والقادوس.
يغير وقت التخزين مستوى المخاطر
لا يتعلق الانفصال بما يحدث أثناء التعبئة فقط. فقد يغير الوقت الذي تقضيه المادة في التخزين بنيتها الداخلية. إذ يمكن للاهتزاز الناتج عن المعدات القريبة، ودورات التعبئة الجزئية المتكررة، وتغيرات درجة الحرارة، والتصلب التدريجي تحت الحمل، أن تزيد جميعها من عدم التجانس. وقد تتصرف مادة تبدو مقبولة بعد تخزين قصير الأجل بطريقة مختلفة بعد بقائها مدة أطول تحت الضغط.
ويكتسب ذلك أهمية خاصة عندما تحتوي المادة على جسيمات دقيقة تنضغط بسهولة أكبر من الأجزاء الخشنة. فأثناء التفريغ، قد تتحرك المناطق الأكثر كثافة والمضغوطة لاحقًا أو تتحرر على شكل كتل، بينما تتدفق المناطق الأقل تراصًا في وقت أبكر. وقد يفسر المشغلون ذلك على أنه مشكلة عشوائية في التدفق، بينما هو في الواقع تأثير مرتبط بالانفصال والتصلب بمرور الوقت.
وإذا كان التطبيق يتضمن أوقات مكوث طويلة، فمن المفيد التحقق مما إذا كان تقييم الصومعة قد اقتصر على قابلية التدفق الأولية، أم شمل أيضًا سلوك التصلب بمرور الوقت. فالأمران ليسا متطابقين.
كيفية التحقق من مصدر المشكلة دون تخمين
عند ظهور مشكلة انفصال، قد يؤدي الانتقال مباشرة إلى تغيير المعدات إلى إهدار الوقت. ومن الأفضل تضييق نطاق البحث لتحديد مكان حدوث الانفصال ومكان تضخيمه.
ابدأ بمراقبة العملية بالتسلسل. هل يظهر عدم التجانس مباشرة بعد التعبئة، أم بعد التخزين فقط، أم غالبًا أثناء التفريغ قرب نهاية الدورة؟ إذا كان التفريغ الأول متغيرًا بالفعل، فقد تكون المشكلة قد نشأت بدرجة كبيرة أثناء التعبئة. أما إذا كانت المادة مستقرة في البداية ثم أصبحت غير متجانسة لاحقًا، فقد تكون المناطق الراكدة أو التصلب المرتبط بالوقت عاملًا أكبر.
ثم قارن نمط التفريغ بنظام التدفق المتوقع للصومعة. فإذا كان السحب من المركز هو السائد وبقيت المناطق القريبة من الجدران غير نشطة، فقد يكون تدفق القمع يحافظ على الانفصال الداخلي. وإذا حدث هبوط غير منتظم أو تدفق متقطع، فقد تكون ظروف المخرج أو القادوس جزءًا من المشكلة.
كما أن موضع أخذ العينات مهم. فقد يؤدي اختبار تدفق التغذية ونقطة تفريغ نهائية واحدة فقط إلى إخفاء الآلية. وتأتي الملاحظات الأكثر فائدة من أخذ عينات في مراحل مختلفة من التفريغ ومقارنة الاتجاهات بدلًا من البحث عن قيمة منفردة. فأنت لا تحاول إثبات التجانس الكامل، بل تحاول تحديد ما إذا كان التركيب يتغير بنمط يشير إلى سلوك التعبئة أو التخزين أو السحب.
تعديلات عملية غالبًا ما تقلل الانفصال
عادةً ما تكون التصحيحات الأكثر فعالية محدودة ولكنها موجهة. فإذا كان الترسيب في الجزء العلوي يسبب انفصالًا شعاعيًا، فقلل مسافة السقوط الحر أو عدّل ترتيب التغذية. وإذا كان احتجاز الهواء عاملًا مؤثرًا، فتحقق مما إذا كانت التهوية ومعدل التغذية يسمحان للمسحوق بالاستقرار بشكل متساوٍ. وإذا كان القادوس يعزز تدفق القمع وكان التطبيق يتطلب تفريغًا أكثر تجانسًا، فأعد تقييم تشطيب الجدار وزاوية القادوس وتصميم المخرج مع مراعاة خصائص التدفق المقاسة للمادة.
وتستفيد بعض العمليات أيضًا من تغيير طريقة تشغيل دورات الصومعة. فقد تؤدي الإضافات العلوية الصغيرة المتكررة إلى تكوين ظروف تخزين طبقية تختلف عن التعبئة والتفريغ على دفعة كاملة. وحيثما تسمح قيود العملية، قد يقلل نمط تعبئة وسحب أكثر تحكمًا من تقلبات التركيب. وفي حالات أخرى، قد تكون إضافة خطوة استرجاع أو خلط في المرحلة اللاحقة أكثر واقعية من محاولة إزالة كل انفصال داخلي داخل الوعاء.
وبالنسبة إلى المنشآت التي تتعامل بكثافة مع المساحيق، ينبغي النظر إلى وحدة تخزين مثلFly Ash Silos ليس باعتبارها مكونًا للسعة فحسب، بل باعتبارها جزءًا من نظام التدفق. فتكوين المدخل، وإدارة الهواء، وتفريغ القادوس، ووقت المكوث المتوقع، كلها عوامل متداخلة. وغالبًا ما يؤدي النظر إلى عامل واحد فقط إلى حلول جزئية.
الأخطاء الشائعة أثناء الاختيار الفني
من الأخطاء المتكررة اختيار الصومعة أساسًا وفق الحجم والمساحة المتاحة. وقد ينجح هذا النهج مع السوائل، لكنه ينطوي على مخاطر مع المواد الصلبة السائبة المختلطة أو الدقيقة. ومن الأخطاء الأخرى افتراض أن المادة إذا تدفقت بشكل مقبول في مصنع ما فستتصرف بالطريقة نفسها في كل مكان. فقد تؤدي التغيرات الصغيرة في الرطوبة أو سرعة التغذية أو حالة السطح الداخلي أو وقت التخزين إلى تغيير نمط الانفصال بما يكفي للتأثير في العمليات.
كما يبالغ البعض في تقدير قيمة التحريك الميكانيكي باعتباره علاجًا. فقد يساعد التحريك في بعض الحالات، لكنه قد يؤدي أيضًا إلى إدخال اضطرابات جديدة في التدفق أو أعباء صيانة إذا كان السبب الجذري هو سوء توزيع التعبئة أو التصميم غير الملائم للقادوس. والخطوة الأولى الأفضل هي تحديد آلية الانفصال الرئيسية، ثم تقرير ما إذا كان الحل يكمن في التحكم في التعبئة أو تصحيح نمط التدفق أو تعديل تسلسل العملية.
طريقة أكثر موثوقية لتقييم استقرار التخزين
إذا كنت تقارن بين خيارات صوامع تخزين المواد السائبة، فحاول تقييمها من خلال ثلاثة أسئلة مترابطة. أولًا، ما مدى احتمالية انفصال المادة أثناء التعبئة استنادًا إلى نطاق حجمها واختلاف الكثافة وحساسيتها للهواء؟ ثانيًا، هل ستحافظ الصومعة على هذا الانفصال من خلال المناطق الراكدة أو وقت المكوث الطبقي؟ ثالثًا، هل سيعمل نمط التفريغ على معادلة هذه الاختلافات أم سيطلقها منطقة تلو الأخرى؟
ويُعد هذا الأسلوب في التفكير أكثر فائدة من طلب ضمان عام بأن الصومعة «تمنع الانفصال». فلا يمكن لأي نظام تخزين أن يلغي كل نزعة للانفصال في المادة. والهدف الأفضل هو جعل الانفصال أقل حدة وأقل استمرارًا وأقل إزعاجًا لخطوة المعالجة التالية.
وعندما تتم معالجة هذه الأسئلة في مرحلة مبكرة، تصبح قرارات التصميم النهائية أكثر استنادًا إلى الواقع. وتقل احتمالية إلقاء اللوم على جودة المواد الخام في مشكلة ناجمة عن التخزين، وتزداد احتمالية اختيار تكوين يتوافق مع السلوك الفعلي للمادة الصلبة السائبة. ومن الناحية الفنية، غالبًا ما يكون هذا هو الفرق بين صومعة تقوم بمجرد تخزين المادة وأخرى تدعم مناولة مستقرة بمرور الوقت.
المنشورات ذات الصلة
- ▶ كيف يتعامل صومعة المواد السائبة الجافة مع التعبئة الهوائية والتفريغ بالجاذبية
- ▶ ما هي صومعة المواد الجافة السائبة، ومتى يحتاج إليها المصنع؟
- ▶ هل يمكن دمج صوامع تخزين المواد السائبة الجافة في أنظمة الخلط الحالية التي يتم التحكم بها عبر PLC؟
- ▶ هل تفي صوامع المواد السائبة الجافة المصممة وفقًا لمعيار API 650 بمتطلبات القسم الثامن من ASME؟
- ▶ هل يُعد تخزين المواد الصلبة السائبة في صوامع من الفولاذ المقاوم للصدأ خيارًا عمليًا لموزعي المواد الكيميائية الزراعية صغار الحجم؟
- ▶ كيف تعمل مستشعرات المستوى المعتمدة على الاهتزاز في الصوامع المصنوعة من الفولاذ المقاوم للصدأ ذات الطلاء المسحوق؟
رسالة عبر الإنترنت