





هل صوامع الفولاذ المقاوم للصدأ مناسبة للتركيب الخارجي في البيئات الساحلية المعرضة للرذاذ الملحي؟
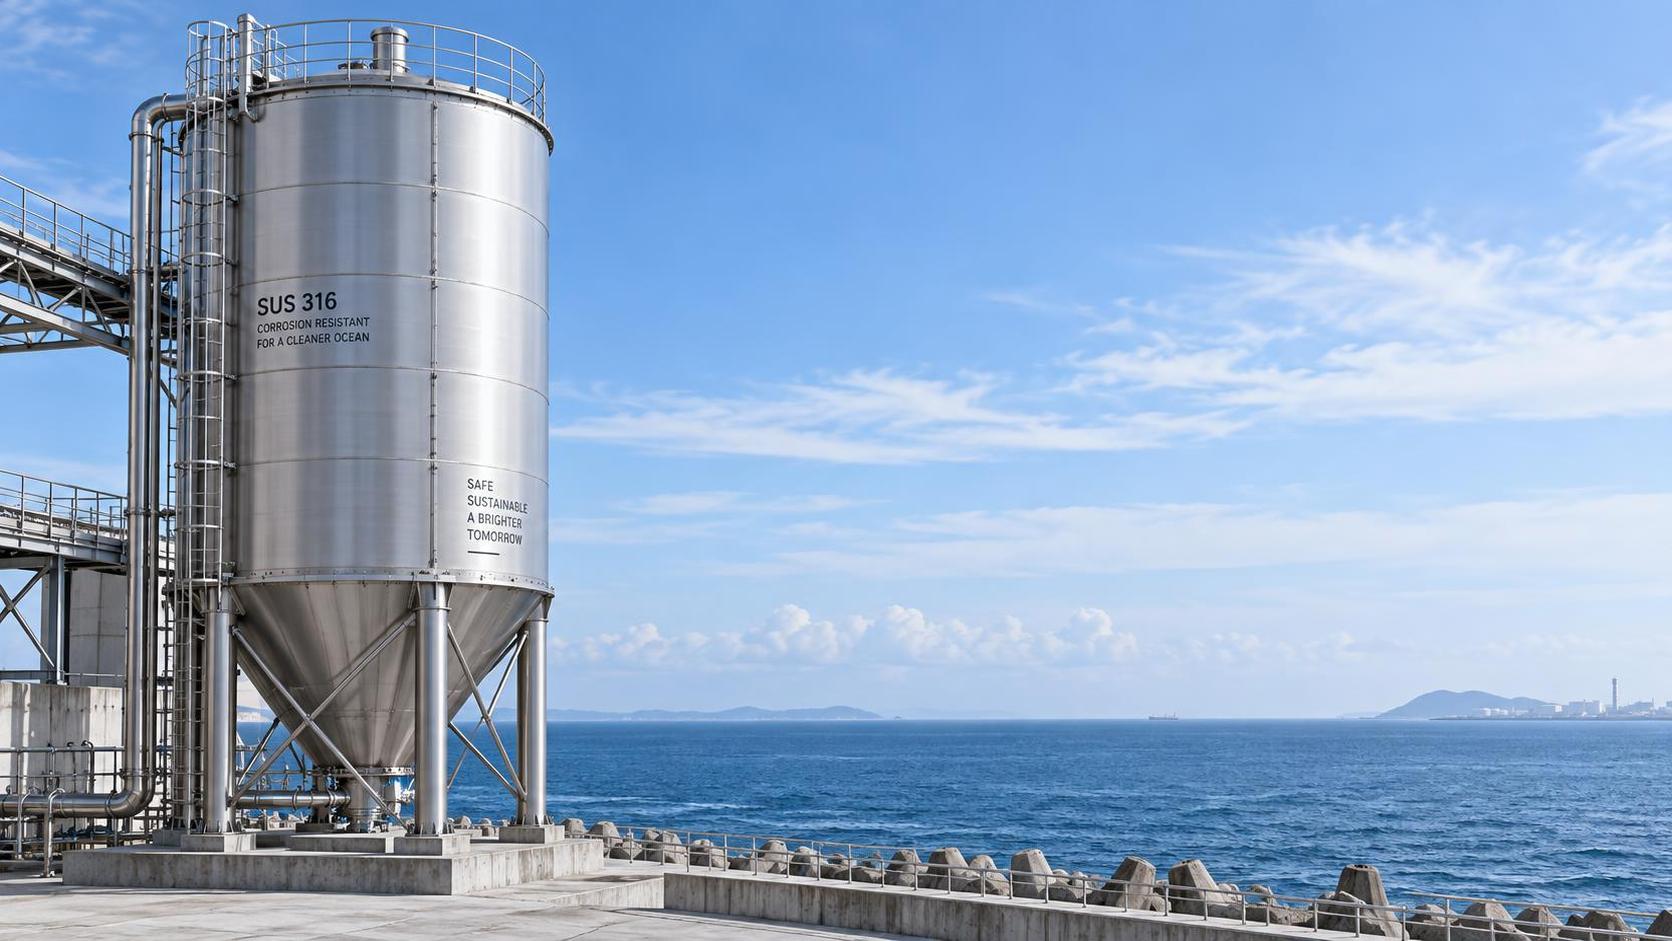
نعم—تُعد صوامع الفولاذ المقاوم للصدأ مناسبة للتركيب الخارجي في البيئات الساحلية ذات الرذاذ الملحي، شريطة استيفاء معايير محددة للمواد والتصنيع والتصميم. وهذه الملاءمة ليست تلقائية أو عامة. فهي تعتمد على اختيار السبيكة، وحالة السطح، وجودة اللحام، والتفاصيل الإنشائية، والانضباط في الصيانة طويلة الأمد—وليس فقط على مسمى «الفولاذ المقاوم للصدأ». تفشل العديد من التركيبات مبكرًا ليس لأن الفولاذ المقاوم للصدأ غير كافٍ بطبيعته، بل لأن مادة قياسية من الدرجة 304 استُخدمت في مواضع تتطلب سبائك 316 أو درجات أعلى، أو لأن الشقوق أو اللحامات سيئة التنفيذ أو واجهات المثبتات غير المحكمة أنشأت مصائد موضعية للكلوريد.
لماذا يتطلب التعرض للكلوريد أكثر من الفولاذ المقاوم للصدأ العادي
تفرض بيئات الرذاذ الملحي تحديًا فريدًا للتآكل: إذ تتحد ترسبات كلوريد الصوديوم المحمولة جوًا مع الرطوبة العالية ودورات البلل والجفاف المتقطعة للحفاظ على النشاط الكهروكيميائي على الأسطح المعدنية. وعلى عكس الأكسدة الجوية المنتظمة، يستهدف الهجوم الناجم عن الكلوريد طبقات الأكسيد السلبية عند نقاط الضعف المجهرية—وخاصةً حيث يكون انتشار الأكسجين مقيدًا. ويؤدي ذلك إلى التآكل النُقري والتآكل الشقي، وكلاهما ينتشر بسرعة بمجرد بدئه ويصعب اكتشافه بصريًا حتى يحدث فقدان كبير في مساحة المقطع. توفر أنواع الفولاذ المقاوم للصدأ الأوستنيتي القياسية مثل 304 (18/8) مقاومة محدودة في هذه الظروف. فعادةً ما تتراوح درجة حرارة التنقر الحرجة (CPT) في محلول NaCl بتركيز 6% بين 15–25°C—وهي أقل بكثير من درجات الحرارة المحيطة في المناطق الساحلية خلال أشهر الصيف الرطبة. وعلى النقيض، يحتوي الفولاذ المقاوم للصدأ 316 المخصص للبيئات البحرية على 2–3% من الموليبدينوم، مما يرفع CPT بصورة ملحوظة إلى 30–40°C ويحسن مقاومة اختراق الكلوريد عند حدود الحبيبات ومواقع الشوائب.
اختيار المادة ليس ثنائيًا—بل هو تدرج في المخاطر
لا يؤدي اختيار 316 إلى إزالة المخاطر—بل يغير عتبتها. يعتمد الأداء في الواقع العملي على كيفية تطبيق تلك السبيكة. على سبيل المثال:
- قد تؤدي صفائح 316 القياسية ذات التشطيب المصنع أداءً مناسبًا على الأسطح الرأسية ذات التصريف الحر—لكنها تفشل سريعًا في الوصلات الأفقية أو وصلات الشفاه المثبتة بالبراغي أو أسفل مزاريب المطر، حيث تتجمع الرطوبة المحملة بالأملاح وتتبخر بصورة متكررة.
- تُظهر المناطق المشغولة على البارد بالقرب من حواف القطع أو الزوايا المشكّلة مقاومة أقل للتآكل بسبب تكوّن المارتنسيت والإجهاد المتبقي؛ وتتطلب هذه المناطق التلدين أو التخميل بعد التصنيع—وهي خطوات غالبًا ما تُهمل أثناء التجميع في الموقع.
- يمكن أن تعاني المناطق المتأثرة بالحرارة من اللحام (HAZ) من استنزاف الكروم إذا لم تكن نقاوة غاز الحماية كافية أو أُهمل التحكم في درجة الحرارة بين التمريرات. وتشير ألوان الحرارة المرئية (من القشي إلى الأزرق) إلى سماكة أكسيد تتجاوز ما يمكن لتخميل حمض النيتريك استعادته بصورة موثوقة.
وهذا يعني أن درجة المادة وحدها لا يمكن أن تضمن عمر الخدمة. بل يجب أن تقترن بممارسات تصنيع مضبوطة—بما في ذلك دعم اللحامات كاملة الاختراق بغاز الأرجون، وإجراءات لحام منخفضة المدخلات الحرارية، والتنظيف الإلزامي بعد اللحام باستخدام جل التخميل القائم على حمض الستريك خلال 24 ساعة من الإنجاز.
تفاصيل التصميم التي تحدد السلامة طويلة الأمد
حتى مع جودة المواد واللحام المثلى، فإن الهندسة غير الجيدة تدعو إلى الفشل. يجب أن تتجنب الصوامع الساحلية الخصائص التي تحبس الرطوبة المحملة بالأملاح أو تقيد تدفق الهواء:
- زوايا التصريف: يجب أن تميل جميع الأسطح الخارجية بمقدار ≥3° لمنع تجمع المياه. فالأسطح المسطحة، ومنصات الوصول المستوية، أو لوحات البيانات الغائرة تصبح بيئات حاضنة للتآكل.
- الشقوق: يجب أن تستخدم الوصلات المثبتة بالبراغي حشيات غير ماصة ومثبتات محكمة بالكامل مع التحكم في عزم الشد. وتُنشئ وصلات التراكب المتداخلة دون لحامات مستمرة شقوقًا مثالية—ويُفضل اللحام المستمر للدرزات أو الإحكام الميكانيكي.
- الفواصل الحرارية: يؤدي تثبيت الفولاذ المقاوم للصدأ مباشرةً بهياكل دعم من الفولاذ الكربوني دون وسادات عازلة إلى تكوين أزواج جلفانية. وحتى الأغشية الرقيقة من الإلكتروليت (مثل تكاثف الندى) تسرّع الذوبان الأنودي للفولاذ الكربوني—كما أن جريان الصدأ الناتج يلطخ ويضعف المناطق المجاورة من الفولاذ المقاوم للصدأ.
نادرًا ما تُحدد هذه التفاصيل في وثائق الشراء العامة، لكنها تؤثر مباشرةً في ما إذا كان الصومعة يدوم 15 عامًا أو يحتاج إلى تجديد كبير بحلول السنة السابعة.
الصيانة ليست اختيارية—إنها جزء من مواصفات التصميم
على عكس صوامع الفولاذ الكربوني المطلية—حيث يكون فشل الطلاء واضحًا بصريًا—يبدأ تدهور الفولاذ المقاوم للصدأ بصورة غير مرئية تحت أكاسيد السطح. يجب أن تشمل فترات الفحص المجدولة فحوصات لمسية للخشونة على طول أقدام اللحام، وفحصًا مكبرًا للمناطق ذات ألوان الحرارة، واختبارات دورية لأيونات الكلوريد باستخدام اختبارات المسح الموصلة (وفق ASTM D4940). تؤدي عملية شطف واحدة سنويًا بالمياه العذبة عالية الضغط (≥150 bar، دون منظفات) إلى إزالة الأملاح المتراكمة قبل أن تبدأ التنقر. وقد ثبت في الدراسات الميدانية أن تأخير ذلك لأكثر من 90 يومًا في مناطق التعرض العالي يقلل بشكل ملحوظ الزمن حتى ظهور أول نقرة. يجب أن تسجل سجلات الصيانة تواريخ الشطف، وقراءات موصلية المياه قبل الشطف وبعده، وأي تغير ملحوظ في اللون—وليس مجرد ملاحظات بصرية تفيد «عدم وجود ضرر».
عندما تعزز التطبيقات الأصغر المبادئ الأساسية
ينطبق المنطق المعدني والبيئي نفسه عبر مختلف المقاييس. فعلى سبيل المثال، تعتمد حلول التخزين المدمجة مثلصوامع التجميع المنزلية الصغيرة للحبوب على آليات التآكل ذاتها—حتى مع الأحمال الإنشائية الأقل. وتزيد مساحتها الأصغر نسبة مساحة السطح إلى الحجم، مما يكثف التعرض لكل وحدة كتلة. ومن دون سبائك من الدرجة البحرية ولحامات محكمة الإغلاق، تتدهور مكونات الفولاذ المقاوم للصدأ ذات السماكة الرقيقة أسرع من نظيراتها الصناعية الأكبر في ظروف الرذاذ المكافئة. وهذا يؤكد أن الحجم لا يمنح مناعة: بل يغير هامش الخطأ، لا الفيزياء الأساسية.
التحقق بما يتجاوز الشهادات
تؤكد تقارير اختبارات المصنع التركيب الكيميائي—وليس السلوك في الواقع العملي. يجب أن يشمل التحقق من طرف ثالث ما يلي:
- الفحص بالتعريف الإيجابي للمواد (PMI) لجميع الصفائح وقضبان حشو اللحام المسلّمة؛
- الفحص المجهري للمقاطع العرضية للحامات الممثلة للتحقق من الهجوم بين الحبيبات ومحتوى فريت دلتا (المستهدف: 5–10% لمقاومة التشقق)؛
- الاختبار الكهروكيميائي (ASTM G150) على نماذج محاكية مصنّعة ومعرضة لمحاكاة دورية للرذاذ الملحي + الأشعة فوق البنفسجية لمدة ≥500 ساعة.
تنقل هذه الخطوات التقييم من الامتثال الورقي إلى ضمان الأداء الوظيفي. كما تكشف عن التناقضات بين رسومات الورشة والتنفيذ الفعلي—مثل استبدال 304 بـ316 في الدعامات الثانوية، أو إغفال خطوات التخميل المحددة.
الخلاصة: الملاءمة مشروطة وليست مطلقة
يمكن لصوامع الفولاذ المقاوم للصدأ أن تعمل بصورة موثوقة في الهواء الطلق ضمن البيئات الساحلية ذات الرذاذ الملحي—ولكن فقط عندما يتوافق اختيار السبيكة، ودقة التصنيع، والتفاصيل الهندسية، وبروتوكولات الصيانة مع شدة التعرض. إن وجود الفولاذ المقاوم للصدأ لا يعني مناعة ضد التآكل. بل إنه يفرض مجموعة من التبعيات التقنية الدقيقة التي يجب إدارتها باستمرار—من المواصفات مرورًا بالتشغيل ووصولًا إلى العمر التشغيلي. وستواجه المشاريع التي تتعامل مع درجة المادة باعتبارها بندًا للتأشير، بدلًا من متطلب على مستوى النظام مرتبط بمواصفات إجراءات اللحام وضوابط تشطيب السطح ودورات التدخل المجدولة، تدهورًا متسارعًا بغض النظر عن التكلفة الإضافية الأولية. لا يكمن النجاح في اختيار الفولاذ المقاوم للصدأ، بل في هندسة واجهته طوال دورة حياته مع البيئة البحرية.
المنشورات ذات الصلة
- ▶ كيف يتعامل صومعة المواد السائبة الجافة مع التعبئة الهوائية والتفريغ بالجاذبية
- ▶ ما هي صومعة المواد الجافة السائبة، ومتى يحتاج إليها المصنع؟
- ▶ هل يمكن دمج صوامع تخزين المواد السائبة الجافة في أنظمة الخلط الحالية التي يتم التحكم بها عبر PLC؟
- ▶ هل تفي صوامع المواد السائبة الجافة المصممة وفقًا لمعيار API 650 بمتطلبات القسم الثامن من ASME؟
- ▶ هل يُعد تخزين المواد الصلبة السائبة في صوامع من الفولاذ المقاوم للصدأ خيارًا عمليًا لموزعي المواد الكيميائية الزراعية صغار الحجم؟
- ▶ كيف تعمل مستشعرات المستوى المعتمدة على الاهتزاز في الصوامع المصنوعة من الفولاذ المقاوم للصدأ ذات الطلاء المسحوق؟
رسالة عبر الإنترنت